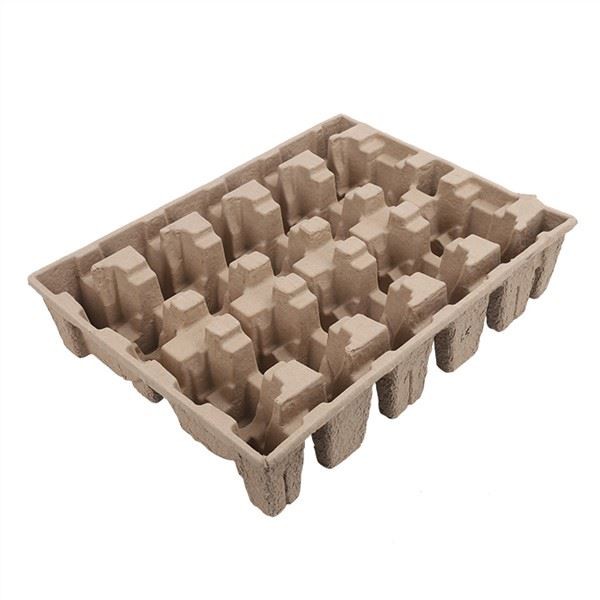
Laatu on jokaisen onnistuneen sellunpakkausohjelman perusta. Yksittäinen viallinen lokero -, jossa on halkeama, reikä tai mittavaihtelu -, voi aiheuttaa tuotevaurioita, asiakkaiden valituksia, palautuksia ja jopa turvallisuusongelmia (etenkin elintarvike- tai lääketieteellisissä sovelluksissa). Kuitenkin laadunvalvonta valetun massan valmistuksessa ymmärretään usein väärin -, koska materiaali on "pelkkää paperia", jotkut valmistajat (ja asiakkaat) olettavat, että laatu on vähemmän kriittinen kuin muovin tai metallin. Mikään ei voisi olla kauempana totuudesta. Valettu massa on monimutkainen tekninen materiaali - sen laatu riippuu kuidun valmistuksen, muovauksen, puristuksen, kuivauksen ja viimeistelyn tarkasta hallinnasta, ja pienet vaihtelut missä tahansa näistä vaiheista voivat johtaa merkittäviin puutteisiin. Tässä artikkelissa annamme kattavan oppaan muottimassaalustan laadunvalvontaan: yleiset viat, niiden perimmäiset syyt, ehkäisymenetelmät, tarkastusstandardit (AQL, näytteenottosuunnitelmat),-prosessin ja lopulliset laadunvalvontamenettelyt sekä valmistajan parhaat käytännöt. Oletpa sitten laatuinsinööri muottimassan valmistuslaitoksessa, pakkausinsinööri, joka määrittää tuotteillesi muottimassaa, tai hankintaammattilainen arvioimassa toimittajia, tämän oppaan pitäisi antaa sinulle tietoa varmistaaksesi yhtenäiset, korkealaatuiset valumassaalustat.
Miksi laadunvalvonta on tärkeää muovatussa sellussa?
Ennen kuin sukeltaa yksityiskohtiin, selvitetään, miksi laadunvalvonta on niin tärkeää valumassan valmistuksessa.
1. Tuotteen suojaus riippuu tasaisesta laadusta.Valetun massaalustan ensisijainen tehtävä on suojata sisällä olevaa tuotetta - iskuilta, tärinältä, puristumiselta ja hankaukselta. Viallinen alusta (esim. halkeama, ohut seinämä tai mittavaihtelu) ei välttämättä tarjoa riittävää suojaa, mikä johtaa tuotteen vaurioitumiseen. Arvokkaiden tuotteiden (elektroniikka, lääkinnälliset laitteet, tarkkuusinstrumentit){5}} yksittäinen vahingoittunut tuote voi maksaa satoja tai tuhansia dollareita - paljon enemmän kuin itse tarjotin.
2. Elintarvike- ja lääketurvallisuus ei vaadi mitään vikoja.Elintarvike- ja lääketieteellisissä sovelluksissa laadunvalvonta ei ole vain suojaa - se on turvallisuutta. Tarjotin, jossa on reikä, irtonainen kuitu tai epäpuhtaus, voi vaarantaa sisällä olevan ruoan tai lääketuotteen turvallisuuden, mikä voi johtaa ruokaperäiseen sairauteen, infektioon tai säännösten rikkomuksiin. Näissä sovelluksissa virhetoleranssi on käytännössä nolla - jokaisen lokeron on täytettävä tiukat laatustandardit.
3. Automaattiset pakkauslinjat vaativat yhtenäiset mitat.Monet tuotteet pakataan automaattisilla pakkauslinjoilla - roboteilla tai koneilla, jotka asettavat tuotteen lokeroon, sulkevat laatikon ja kiinnittävät tarroja. Nämä linjat on kalibroitu tietyille lokeron mitoille, ja pienikin mittaero (0,5-1 mm) voi aiheuttaa tukoksia, syöttöhäiriöitä tai tuotevaurioita. Automatisoiduilla linjoilla mittojen yhdenmukaisuus on kriittinen - ja se vaatii tiukkaa laadunvalvontaa.
4. Pakkauksen laatu vaikuttaa tuotemerkin käsitykseen.Kuluttajatuotteiden-pakkaus on osa brändikokemusta. Tarjotin, jossa on näkyviä vikoja (värimuutoksia, kuitupaakkuja, karkeat reunat, epätasainen pintakäsittely), voi saada tuotteen näyttämään halvalta tai huonolaatuiselta -laadultaan -, vaikka tuote itsessään olisi erinomainen. Premium-tuotemerkkien pakkausten laatu heijastaa suoraan brändin laatua - ja vaatii tiukkaa laadunvalvontaa.
5. Huono laadun hinta on korkea.Huonosta laadusta (COPQ) aiheutuvat kustannukset -, mukaan lukien viat, korjaustyöt, romut, palautukset, asiakkaiden valitukset ja menetetty liiketoiminta - ovat tyypillisesti 10-30 % valmistusyritysten tuloista. Muovatun massan valmistajille huono laatu voi johtaa: (a) romuun (vialliset alustat, jotka on kierrätettävä, materiaalin ja energian hukkaa); (b) uudelleenkäsittely (alustat, jotka vaativat lisäkäsittelyä vikojen korjaamiseksi); (c) asiakkaiden palautukset (asiakkaan hylkäämät alustat, jotka johtavat toimituskuluihin ja tulonmenetyksiin); d) asiakkaiden valitukset (valmistajan maineen vahingoittaminen); e) menetetty liiketoiminta (asiakkaat siirtyvät kilpailijoihin, joiden laatu on parempi). Laadunvalvontaan investoiminen vähentää kaikkia näitä kustannuksia – ja yleensä maksaa itsensä takaisin monta kertaa.
Yleisiä valumassan viat: tunnistaminen, perimmäiset syyt ja ehkäisy
Tarkastellaan yleisimpiä valumassan vikoja -, miten ne tunnistetaan, mistä ne johtuvat ja miten ne voidaan estää.
1. Halkeamat ja repeämät.
- Tunnistus:Näkyviä halkeamia tai repeämiä tarjottimen seinämässä, tyypillisesti kulmissa, reunoissa tai alueilla, joilla on suuri rasitus. Halkeamat voivat olla osittaisia (ei koko seinämän paksuuden läpi) tai täydellisiä (seinän läpi, jolloin syntyy reikä).
- Perimmäiset syyt:(a) Riittämätön kuitukertymä halkeilevalla alueella (ohut seinämä); b) Liiallinen kuivuminen (tarjottimesta tulee liian kuiva ja hauras, halkeilee käsittelyn tai muotista purkamisen aikana); c) Karkea irrotus (alusta tarttuu muottiin ja repeytyy poistettaessa); (d) Liiallinen puristusvoima (alusta on puristettu liikaa, mikä aiheuttaa halkeamia); (e) Kuitujen laatuongelmat (lyhyet kuidut, huono kuitusidos, riittämätön märkälujuushartsi); (f) Mekaaniset vauriot käsittelyn tai trimmauksen aikana.
- Ennaltaehkäisy:(a) Optimoi muodostusparametrit (uputusaika, tyhjiotaso) tasaisen kuitujen kerrostumisen varmistamiseksi; (b) Säädä kuivauslämpötilaa ja -aikaa tavoitekosteuspitoisuuden saavuttamiseksi (6-10 %) – ei liian kuivaa; (c) Käytä muotinirrotusaineita tai optimoi muotin pinnan viimeistely tarttumisen estämiseksi; (d) Optimoi puristusvoima ja aika; (e) Käytä asianmukaisia kuitusekoituksia ja märkälujuushartsitasoja; (f) Käytä hellävaraisia käsittelymenetelmiä ja optimoi trimmauslaitteet.
2. Reiät ja reiät.
- Tunnistus:Pienet reiät (neulanreiät) tai suuremmat reiät tarjottimen seinämässä, jotka johtuvat tyypillisesti riittämättömästä kuidun kertymisestä tai kuitupaakkuista, jotka putoavat pois kuivumisen jälkeen.
- Perimmäiset syyt:(a) Riittämätön kuitukertymä (ohut seinämä tai paljas täplä muotissa); (b) kuitupaakkuja, jotka eivät kiinnity kunnolla ja putoavat pois kuivumisen jälkeen; (c) Massassa olevat epäpuhtaudet (muovi, metalli, lika), jotka poistavat reikiä; (d) Verkkoseulavaurio (muottiverkossa olevat reiät, jotka muodostavat vastaavat reikät tuotteeseen); (e) Liiallinen tyhjiö muotoilun aikana (vetää kuidut verkon läpi luoden ohuita pisteitä).
- Ennaltaehkäisy:(a) Optimoi muovausparametrit ja tarkasta muotit tasaisen kuidun leviämisen varmistamiseksi; (b) Parantaa massan seulontaa ja puhdistusta kokkareiden ja epäpuhtauksien poistamiseksi; (c) Tarkasta ja vaihda vaurioituneet verkkoseulat säännöllisesti; (d) Optimoi alipainetaso; (e) Käytä massaa, jonka kuidun pituus ja freeness on sopiva.
3. Mittojen vaihtelu.
- Tunnistus:Tarjottimet, jotka eivät täytä määritettyjä mittoja, - liian suuret, liian pienet, vääntyneet tai joiden ontelokoko on epäyhtenäinen. Mittavaihtelut mitataan tyypillisesti jarrusatuilla, mikrometreillä tai optisilla mittausjärjestelmillä.
- Perimmäiset syyt:(a) Epäjohdonmukainen kuidun kerrostuminen (enemmän kuitua=suurempia, vähemmän kuituja=pienempiä); (b) Epätasainen kuivuminen (ylikuivaus aiheuttaa kutistumista, alikuivaus aiheuttaa laajenemista); (c) Muotin kuluminen tai vaurioituminen (muotti muuttaa muotoaan ajan myötä, mikä johtaa mittavaihteluihin); (d) Epätasainen puristus (vaihteleva paine tai lämpötila johtaa vaihtelevaan puristukseen); (e) Kuitujen vaihtelu (eri kuitusekoitukset kutistuvat eri tavalla kuivauksen aikana); (f) Kosteuden vaihtelu (muovattu massa imee kosteutta ilmasta, laajenee korkeassa kosteudessa ja kutistuu alhaisessa kosteudessa).
- Ennaltaehkäisy:(a) Toteuta tiukka prosessin valvonta muovaus-, puristus- ja kuivausparametreille; (b) Tarkista ja huoltaa muotit säännöllisesti (vaihda kuluneet tai vaurioituneet muotit); (c) Käytä tasalaatuisia kuitusekoituksia ja massan laatua; d) valvoa valmistusympäristöä (lämpötila, kosteus); (e) ottaa käyttöön-prosessin mittamittaukset ja säätää prosessiparametreja tarpeen mukaan; (f) Käytä tiukoissa-toleranssisovelluksissa lämpömuovattua (kuumapuristettua) massaa (jolla on tiukemmat toleranssit kuin siirto-muovatulla).
4. Värinmuutos ja värjäytyminen.
- Tunnistus:Epätavallinen väri, tahrat tai täplät lokeron pinnalla - kellastumista, ruskehtumista, harmaita täpliä tai epäyhtenäinen väri. Värinmuutos voi olla tasaista (koko lokero on väärän värinen) tai paikallista (täpliä tai raitoja).
- Perimmäiset syyt:(a) Massakontaminaatio (lika, muste, muovi tai muut epäpuhtaudet kierrätyspaperissa); (b) Epäjohdonmukainen kuitusekoitus (eri kierrätyspaperierillä on eri värit); (c) Värin epäjohdonmukaisuus (väriainemäärä väärä tai värin huono sekoitus); (d) Yli{0}}kuivuminen tai liiallinen kuivauslämpötila (aiheuttaa kellastumista tai ruskehtumista, erityisesti valkaistulle massalle); e) homeen saastuminen (homeen tai homeen kasvu märillä alustalla ennen kuivaamista, mikä aiheuttaa tummia läiskiä); (f) Veden laatu (korkea rauta- tai muun kivennäisaineen pitoisuus prosessivedessä aiheuttaa värjäytymistä).
- Ennaltaehkäisy:(a) Ota käyttöön tiukka massan laadunvalvonta - seula ja puhdista massa epäpuhtauksien poistamiseksi, käytä yhtenäisiä kuitulähteitä; (b) ottaa käyttöön tarkat väriaineen annostelu- ja sekoitusjärjestelmät; (c) Säädä kuivauslämpötilaa ja -aikaa (vältä ylikuivumista); (d) Minimoi muotoilun ja kuivauksen välinen aika (homeen kasvun estämiseksi); (e) Käytä suodatettua tai käsiteltyä prosessivettä; (f) Käytä valkoisissa/valkaistuissa tuotteissa korkealaatuista-valkaistua massaa ja ota käyttöön tiukka kontaminaatiovalvonta.
5. Kuitupaakkuja ja agglomeraatteja.
- Tunnistus:Näkyviä kuitupaakkuja tai agglomeraatteja alustan pinnalla tai upotettuna seinään. Möykky muodostaa karkeita kohtia, epätasaista pintakäsittelyä ja mahdollisia heikkoja kohtia.
- Perimmäiset syyt:(a) Epätäydellinen massan muodostuminen (paperi ei hajoa kokonaan yksittäisiksi kuiduiksi jättäen kokkareita); (b) Riittämätön massan seulonta (paakkuja kulkee seulan läpi ja saavuttaa muovausmuotin); (c) Kuitujen uudelleen{0}}agglomeroituminen (kuidut kasautuvat yhteen massan muodostumisen jälkeen huonon sekoituksen tai epäasianmukaisen massan sakeuden vuoksi); (d) Märkälujuushartsi tai muut lisäaineet, jotka aiheuttavat kuitujen agglomeroitumista, jos niitä ei ole sekoitettu kunnolla.
- Ennaltaehkäisy:(a) Optimoi massan valmistusparametrit (aika, lämpötila, sekoitus) varmistaaksesi täydellisen kuitujen erottelun; (b) Käytä asianmukaista massan seulontaa (hienoja seuloja kokkareiden poistamiseen); (c) Säilytä massan oikea sakeus ja jatkuva sekoitus säiliössä; (d) Optimoi lisäaineiden annostelu ja sekoitus agglomeroitumisen estämiseksi; (e) Käytä korkealaatuisille-tasaisille-pintaisille tuotteille jalostettua massaa (enemmän jauhettuja kuituja ei todennäköisesti paakkuunnu).
6. Verkkojäljet ja pinnan tekstuuriongelmat.
- Tunnistus:Näkyvä verkkokuvio alustan pinnalla (siirto-muovattujen tuotteiden osalta) tai epäjohdonmukainen pinnan rakenne (karkeat täplät, sileät täplät, epätasainen pinta). Lämpömuovattujen tuotteiden pinnan tekstuuriongelmia voivat olla epätasainen sileys, naarmut tai puristusjäljet.
- Perimmäiset syyt:(a) Verkkoseulakuvio (muovausmuotin verkkoseula jättää kuvion alustan pintaan - tämä on normaalia siirto-muovattujen tuotteiden kohdalla, mutta sitä voidaan pitää virheenä premium-sovelluksissa); (b) Kulunut tai vaurioitunut verkkoverkko (luo epäjohdonmukaisen pintarakenteen); (c) Epätasainen kuitukerrostuminen (luo karkean tai epätasaisen pinnan); (d) Puristusmuottiongelmat (lämpömuovattujen tuotteiden tapauksessa - kuluneet, naarmuuntuneet tai likaiset puristusmuotit aiheuttavat pintavikoja); (e) Epäjohdonmukaiset puristusparametrit (vaihteleva lämpötila, paine tai aika johtaa epäyhtenäiseen pintakäsittelyyn).
- Ennaltaehkäisy:(a) Käytä ensiluokkaisia/sileitä{0}}pintasovelluksia varten lämpömuovattua (kuumapuristettua-) muovattua massaa (joka poistaa verkkojäljet); (b) Tarkasta ja vaihda verkkoseulat ja puristusmuotit säännöllisesti; (c) Optimoi muotoilu- ja puristusparametrit tasaisen pinnan viimeistelyn saavuttamiseksi; (d) Puhdista muotit säännöllisesti kuitujen kertymisen ja epäpuhtauksien poistamiseksi; (e) Siirrä -muovattujen tuotteiden osalta määritä hyväksyttävä pintarakenne tuotteen eritelmissä (verkkojäljet ovat normaaleja, eikä niitä tule pitää virheinä, ellei niitä ole liikaa).
7. Vääntyminen ja vääristymä.
- Tunnistus:Tarjottimet, jotka eivät ole tasaisia - vääntyneitä, kiertyneitä tai kaarevia. Vääntyminen estää asianmukaista pinoamista, voi aiheuttaa sovitusongelmia tuotteeseen tai laatikkoon ja voi johtaa automaattisiin linjatukoksiin.
- Perimmäiset syyt:a) Epätasainen kuivuminen (toinen puoli kuivuu nopeammin kuin toinen, mikä aiheuttaa epätasaista kutistumista ja vääntymistä); (b) Epäjohdonmukainen kuidun kerrostuminen (paksummat alueet kutistuvat enemmän kuin ohuemmat alueet, mikä aiheuttaa vääntymistä); (c) Väärä kuivausmuotin tuki (alusta ei ole kunnolla tuettu kuivauksen aikana, mikä aiheuttaa painumista tai vääntymistä); (d) Kosteuden imeytyminen kuivauksen jälkeen (alusta imee kosteutta epätasaisesti ilmasta aiheuttaen vääntymistä); (e) Puristusongelmat (lämpömuovattujen tuotteiden tapauksessa - epätasainen puristusvoima tai lämpötila aiheuttaa vääntymistä).
- Ennaltaehkäisy:(a) Optimoi kuivausparametrit tasaista kuivausta varten (käytä asianmukaisia kuivausmuotteja, jotka tukevat alustaa tasaisesti); (b) Varmistaa tasaisen kuidun kerrostumisen; (c) Optimoi lämpömuovattujen tuotteiden puristusparametrit ja muotin kohdistus; (d) Säädä säilytysympäristöä (lämpötila, kosteus) kosteuden imeytymisen estämiseksi; (e) Tasaisissa alustassa käytä tasoitusvaihetta kuivauksen jälkeen (paina alustaa litteäksi, kun se on vielä hieman lämmin).
8. Haju ja pois{1}}kaasut.
- Tunnistus:Epätavallinen tai epämiellyttävä haju tarjottimesta - ummehtunut, kemiallinen tai paperimainen haju. Haju on erityisen tärkeä elintarvike- ja lääketieteellisissä sovelluksissa, joissa se voi vaikuttaa tuotteen makuun, hajuun tai turvallisuuteen.
- Perimmäiset syyt:a) homeen tai homeen kasvu (märällä alustalla, jota on säilytetty liian kauan ennen kuivaamista); (b) Jäännöskemikaalit (märkälujuushartsit, väriaineet, pinnoitteet tai muut lisäaineet, jotka poistavat{0}} kaasua); (c) Massakontaminaatio (saastunut kierrätyspaperi, jossa on kemikaaleja tai hajuja); d) Riittämätön kuivaus (kosteus aiheuttaa homeen kasvua ja ummehtunutta hajua); e) Varastointiolosuhteet (alustat säilytetään kosteissa tai saastuneissa ympäristöissä).
- Ennaltaehkäisy:(a) Minimoi muotoilun ja kuivauksen välinen aika; (b) Käytä elintarvikelaatuisia -lisäaineita ja pinnoitteita (elintarvike-/lääketieteellisiin sovelluksiin); (c) toteuttaa tiukkaa massan laadunvalvontaa kontaminoituneiden kuitujen välttämiseksi; (d) Varmista asianmukainen kuivaus tavoitekosteuspitoisuuteen (6-10 %); (e) Säilytä alustat puhtaissa, kuivissa ja hyvin ilmastoiduissa tiloissa; (f) Suorita elintarvike-/lääketieteellisissä sovelluksissa hajustesti osana laadunvalvontaa (esim. aistinvarainen arviointi tai kaasukromatografia).
9. Saastuminen (vieraat materiaalit).
- Tunnistus:Lokeroon upotettu tai kiinnitetty vieras materiaali - muovisirpaleita, metallikappaleita, likaa, hyönteisiä, hiuksia tai muita epäpuhtauksia. Kontaminaatio on kriittinen puute elintarvike- ja lääketieteellisissä sovelluksissa.
- Perimmäiset syyt:(a) Massakontaminaatio (kierrätyspaperi sisältää muovia, metallia tai muita epäpuhtauksia, joita ei poisteta kokonaan seulonnan aikana); b) valmistusympäristö (pöly, lika, hyönteiset tai muut epäpuhtaudet tuotantoalueella); c) Laitteiden kuluminen (metallisirpaleita kuluneista laitteista); (d) Henkilöstö (hiukset, vaatteiden kuidut tai muut henkilökohtaiset epäpuhtaudet); e) Varastointi ja käsittely (kontaminaatio varastoinnin tai kuljetuksen aikana).
- Ennaltaehkäisy:(a) Suorita monivaiheinen massan seulonta ja puhdistus (karkeat seulat, hienoseulat, keskipakoispuhdistimet, metallin magneettierottimet); (b) pitää yllä puhdasta valmistusympäristöä (säännöllinen puhdistus, tuholaistorjunta, ilmansuodatus puhdastilasovelluksissa); (c) toteuttaa laitteiden huolto-ohjelmia kulumisen ja metallisirpaleiden muodostumisen estämiseksi; d) panna täytäntöön henkilöstön hygieniakäytännöt (hiusverkot, käsineet, puhtaat vaatteet, käsien pesu); e) Käytä puhtaita, katettuja säilytys- ja kuljetussäiliöitä; (f) Käytä elintarvike-/lääketieteellisissä sovelluksissa vieraiden aineiden havaitsemista (metallinilmaisimet, röntgensäde tai visuaalinen tarkastus) viimeisenä laadunvalvontavaiheena.
10. Heikko lujuus ja huono pehmustus.
- Tunnistus:Tarjottimet, jotka eivät täytä määritettyjä lujuus- tai iskunvaimennusvaatimuksia - ne romahtavat kuormituksen alaisena, repeytyvät helposti tai eivät tarjoa riittävää iskusuojaa. Heikko lujuus tunnistetaan yleensä puristustestillä, pudotustestillä tai repeytymistestillä.
- Perimmäiset syyt:a) Riittämätön kuitukerrostuminen (ohuet seinät); (b) Huono kuidun laatu (lyhyet kuidut, alhainen sidoslujuus); (c) Riittämätön märkälujuushartsi (alusta menettää lujuuden kastuessaan); (d) Epätasainen puristus (lämpömuovattujen tuotteiden tapauksessa - riittämätön paine johtaa alhaiseen tiheyteen ja heikompaan lujuuteen); (e) Liiallinen kosteus (kosteus pehmentää kuitua ja vähentää lujuutta); (f) Suunnitteluongelmat (riittämätön uritus, huono ontelon suunnittelu tai riittämätön seinämän paksuus kuormaa varten).
- Ennaltaehkäisy:(a) Optimoi muovausparametrit riittävää kuidun kerrostumista ja seinämän paksuutta varten; (b) Käytä sopivia kuitusekoituksia (pidempiä kuituja lujuuden lisäämiseksi); (c) Käytä asianmukaisia märkälujuushartsitasoja (erityisesti kosteus{0}}herkissä sovelluksissa); (d) Optimoi lämpömuovattujen tuotteiden puristusparametrit; (e) Säädä kosteuspitoisuutta (kuivaa 6–10 %:iin ja säilytä kuivissa olosuhteissa); (f) Optimoi suunnittelu (lisää uurteita, lisää seinämän paksuutta tai muokkaa ontelon rakennetta tietyn kuormituksen mukaan); (g) Suorita säännöllisesti lujuustestejä (puristus, pudotus, repeämä) osana laadunvalvontaa.
Tarkastusstandardit ja näytteenottosuunnitelmat
Laadunvalvonta edellyttää selkeitä tarkastusstandardeja ja tilastollisesti päteviä näytteenottosuunnitelmia. Näin asetat ne muovattuja massaalustoja varten.
1. Määrittele hyväksymiskriteerit.Ensimmäinen askel on määritellä selkeät, mitattavissa olevat hyväksymiskriteerit kullekin vikatyypille. Tämä tulee dokumentoida tuote-eritelmässä tai valmistajan ja asiakkaan välisessä laatusopimuksessa. Tyypillisiä kriteerejä ovat:
- Kriittiset viat:Viat, jotka voivat aiheuttaa turvallisuusongelmia (kontaminaatio, reiät elintarvike-/lääketieteellisiin sovelluksiin, heikko lujuus, joka voi aiheuttaa tuotevaurioita). Hyväksymiskriteeri: 0 (nolla vikaa sallittu).
- Tärkeimmät viat:Viat, jotka vaikuttavat merkittävästi toimivuuteen tai ulkonäköön (halkeamat, suuret reiät, mittavaihtelu toleranssin ulkopuolella, pinoamisen estävä vääntyminen). Hyväksymiskriteeri: tyypillisesti AQL 0,65 tai 1,0 (katso alla).
- Pienet viat:Viat, jotka eivät vaikuta toimivuuteen, mutta voivat vaikuttaa ulkonäköön (pieniä kuitupaakkuja, vähäistä värinmuutosta, pientä pintarakenteen vaihtelua). Hyväksymiskriteeri: tyypillisesti AQL 2.5 tai 4.0.
2. Käytä AQL (Acceptable Quality Limit) -näytteenottosuunnitelmia.AQL on kansainvälinen standardi (ANSI/ASQ Z1.4 / ISO 2859-1) näytteenottotarkastuksessa. Se määrittää, kuinka monta yksikköä tarkastetaan (näytteen koko) ja kuinka monta vikaa on hyväksyttävää (hyväksymisnumero) erän koon ja halutun AQL-tason perusteella. Muovattujen massaalustojen tyypilliset AQL-tasot ovat:
- Kriittiset viat:AQL 0 (100 % tarkastus tai erittäin tiukka näytteenotto)
- Tärkeimmät viat:AQL 0,65 tai 1,0
- Pienet viat:AQL 2.5 tai 4.0
Esimerkiksi 5 000 alustan erässä, jossa on AQL 1.0 suurien vikojen osalta, näytekoko on 50 alustaa ja hyväksymisnumero on 1 (jos havaitaan 1 tai vähemmän suuria vikoja, erä hyväksytään; jos löytyy 2 tai enemmän, erä hylätään). Pienten vikojen AQL 2.5:n otoskoko on 50 ja hyväksymisnumero on 3.
3. Suorita tarkastus useissa vaiheissa.Laadunvalvontaa ei pidä rajoittua lopputarkastukseen - se tulee toteuttaa useissa valmistusprosessin vaiheissa, jotta viat havaitaan ajoissa (kun ne on halvempaa korjata):
- Raaka-aineiden tarkastus:Tarkista saapuvan kuidun, lisäaineiden ja pinnoitteiden laatu ja tasaisuus. Testaa massan freeness, kuidun pituus, kosteuspitoisuus ja kontaminaatio.
- Prosessin{0}}tarkastus:Tarkasta tuotteet tärkeimmissä valmistusvaiheissa - muovauksen jälkeen (tarkista kuidun kerrostuminen, märkäpaino), puristuksen jälkeen (tarkista mitat, pinnan viimeistely), kuivauksen jälkeen (tarkista kosteuspitoisuus, mitat, vääntyminen), viimeistelyn jälkeen (tarkista leikkaus, pinnoitus, painatus). Prosessin-tarkastuksessa käytetään yleensä pienempiä näytteitä (esim. 5-10 kappaletta tunnissa tai tuotantoa kohti) ja keskitytään prosessiparametreihin lopullisen laadun sijaan.
- Lopputarkastus:Tarkista valmiit tuotteet ennen lähettämistä käyttämällä AQL-näytteenottosuunnitelmia. Lopputarkastus kattaa kaikki vikatyypit - visuaaliset, mittasuhteet, toiminnalliset ja (elintarvikkeiden/lääketieteellisen) turvallisuuden.
- Lähetyksen tarkastus:Tarkista pakatut tuotteet ennen lähettämistä - tarkista pakkauksen eheys, merkinnät, määrä ja lavaus.
4. Käytä sopivia mittaustyökaluja.Erilaiset viat vaativat erilaisia mittaustyökaluja:
- Silmämääräinen tarkastus:Koulutetut tarkastajat, jotka käyttävät standardoitua valaistusta (esim. 1000 luksia) ja visuaalisia apuvälineitä (suurennuslasit, vertailustandardit). Suuren-volyymin tuotannossa voidaan käyttää automaattisia näöntarkastusjärjestelmiä.
- Mittasuhteet:Työsatulat, mikrometrit, korkeusmittarit tai optiset mittausjärjestelmät (suuriin{0}}tarkkuussovelluksiin). Avainmitat tulee mitata useista pisteistä (esim. pituus, leveys, korkeus, ontelon koko, seinämän paksuus 3+ pisteestä).
- Painon mittaus:Tarkkuusvaa'at (0,1 g:n resoluutio) alustan painon mittaamiseen (joka korreloi kuidun kerrostumisen ja seinämän paksuuden kanssa).
- Kosteuspitoisuuden mittaus:Kosteusmittarit (tappi-tyyppinen tai nastaton) tai uunikuivausmenetelmä (ASTM D4442) kosteuspitoisuuden mittaamiseen (tavoite: 6-10 %).
- Vahvuustesti:Puristustestit (pinon kuormituskapasiteetille), putoamistestit (iskunsuojaan), repeytymistestit (repäisylujuuden mittaamiseen) tai murtotestit (puhkaisun kestävyyttä varten).
- ESD-testaus (jos mahdollista):Pintavastusmittarit (megohmimetrit) ja latauslevymonitorit (latauksen vaimenemisajan mittaamiseen).
- Elintarviketurvallisuustestaus (tarvittaessa):Migraatiotestaus (elintarvikekontaktin noudattamisen varalta), mikrobitestaus (biotaakkaa varten) ja aistinvarainen arviointi (haju/maku).
In-Prosessin laadunvalvonta: havaitsee viat aikaisin
Prosessin-laadunvalvonta on kustannustehokkain laadunvalvontamuoto-, - se havaitsee viat varhaisessa vaiheessa, kun niiden korjaaminen on halvempaa (ennen kuin myöhemmillä käsittelyillä lisätään arvoa), ja se auttaa tunnistamaan prosessiongelmat ennen kuin ne johtavat suuriin määriin viallisia tuotteita. Näin voit ottaa käyttöön tehokkaan-prosessin laadunvarmistuksen muottimassan valmistuksessa.
1. Massan valmistuksen seuranta.Sellun valmistusvaihe on laadun perusta - epäjohdonmukainen massa johtaa epäjohdonmukaisiin tuotteisiin. Tärkeimmät valvottavat parametrit:
- Massan konsistenssi:Kuitu-/-vesisuhde (tyypillisesti 0,5-2 %). Mittaa sakeusmittarilla tai ottamalla näyte ja punnitsemalla kuiva kuitu. Epäjohdonmukainen konsistenssi johtaa vaihteleviin kuitujen kerrostumiin ja seinämänpaksuuteen.
- Freeness (tyhjennysaste):Mitattu ml:ssa CSF (Canadian Standard Freeness), tyypillisesti 300-600 ml. Pienempi freeness=hitaampi vedenpoisto=hienompi kuidun kerrostuminen=tasaisempi pinta, mutta pidempi kiertoaika. Freeness vaikuttaa muovausaikaan, tuotteen tiheyteen ja pinnan viimeistelyyn.
- pH:Tyypillisesti 6,5-8,5 (neutraalista lievästi emäksiseen). pH vaikuttaa kuitujen sitoutumiseen ja märkälujuushartsin suorituskykyyn. Mittaa pH-mittarilla tai pH-paperilla.
- Lämpötila:Tyypillisesti 40-60 celsiusastetta (lämmin vesi nopeuttaa massan muodostumista ja parantaa kuidun sitoutumista). Mittaa lämpömittarilla.
- Lisäainetasot:Märkälujuushartsi, väriaine, ESD-lisäaineet ja muut lisäaineet tulee annostella tarkasti (käyttäen automaattisia annostelujärjestelmiä) ja tarkistaa säännöllisesti. Epäjohdonmukaiset lisäainetasot johtavat epäyhtenäiseen lujuuteen, väriin ja ESD-suorituskykyyn.
- Saastuminen:Tarkasta silmämääräisesti massa epäpuhtauksien (muovi, metalli, lika, kuitupaakut) varalta. Käytä massan seulonta- ja puhdistuslaitteita epäpuhtauksien poistamiseen.
2. Muodostusprosessin seuranta.Muotoiluvaihe määrittää alustan perusmuodon, seinämän paksuuden ja kuitujakauman. Tärkeimmät valvottavat parametrit:
- Kastoaika:Aika, jolloin muotti on upotettu massalietteeseen (tyypillisesti 2-10 sekuntia). Pidempi upotusaika=enemmän kuitukerrostumista=paksummat seinät. Valvo ja säädä upotusaikaa tarkasti (automaattisilla muovauskoneilla).
- Tyhjiön taso:Tyhjiöimu, jota käytetään kuitujen kerrostamiseen muotille (tyypillisesti 0,3-0,8 baaria). Korkeampi tyhjiö=nopeampi kuidun muodostuminen=tasaisemman kuidun jakautuminen, mutta mahdollisesti enemmän kuitujen läpivetoa. Tarkkaile alipainetasoa alipainemittarilla.
- Vedenpoistoaika:Aika, jonka muotti pidetään poissa lietteestä alipaineella (tyypillisesti 2-5 sekuntia). Vedenpoisto poistaa ylimääräisen veden ennen siirtoa. Tarkkaile vedenpoistoaikaa ja alipainetasoa.
- Märkä paino:Märkä alustan paino muotoilun ja vedenpoiston jälkeen (ennen kuivaamista). Märkäpaino korreloi kuitujen kertymisen ja seinämän paksuuden kanssa - se on nopea, ei--tuhoava tapa seurata muodostumisen sakeutta. Punnitse 5-10 märkää alustaa tunnissa ja vertaa tavoitealueeseen.
- Silmämääräinen tarkastus:Tarkista silmämääräisesti märät alustat tasaisen kuitukertymän, paljaiden täplien, kuitupaakkujen ja vaurioiden varalta. Tämä on parasta tehdä muovauskoneessa, jossa ongelmat voidaan korjata välittömästi.
3. Puristusprosessin valvonta (lämpömuovattujen tuotteiden osalta).Puristusvaihe määrittää lämpömuovattujen alustojen tiheyden, pinnan viimeistelyn ja mittatarkkuuden. Tärkeimmät valvottavat parametrit:
- Puristuslämpötila:Tyypillisesti 150-220 astetta. Näyttö termoelementeillä tai infrapuna-antureilla. Epätasainen lämpötila johtaa epätasaiseen pintakäsittelyyn ja kosteuspitoisuuteen.
- Puristuspaine:Tyypillisesti 30-100 bar. Näyttö painemittarilla. Epäjohdonmukainen paine johtaa epäjohdonmukaiseen tiheyteen ja lujuuteen.
- Puristusaika:Tyypillisesti 10-30 sekuntia. Tarkkaile ja ohjaa tarkasti. Epätasainen aika johtaa epäyhtenäiseen kosteuspitoisuuteen ja pinnan viimeistelyyn.
- Muotin kohdistus:Ylemmän ja alemman puristusmuotin tulee olla täysin kohdakkain. Tarkista kohdistus säännöllisesti (esim. päivittäin tai muotinvaihdon yhteydessä). Virheellinen kohdistus johtaa epätasaiseen puristukseen, mittojen vaihteluun ja homevaurioihin.
- Muotin puhtaus:Puristusmuotit tulee puhdistaa säännöllisesti (esim. päivittäin) kuitujen kertymisen ja epäpuhtauksien poistamiseksi. Likaiset muotit aiheuttavat pintavirheitä ja voivat vahingoittaa tuotetta.
4. Kuivausprosessin seuranta.Kuivausvaihe poistaa kosteuden ja määrittää alustan lopullisen kosteuspitoisuuden, mitat ja lujuuden. Tärkeimmät valvottavat parametrit:
- Kuivauslämpötila:Tyypillisesti 120-180 astetta. Monitori termoelementeillä useissa pisteissä kuivaustunnelissa. Epätasainen lämpötila johtaa epäjohdonmukaiseen kosteuspitoisuuteen ja vääntymiseen.
- Kuivumisaika:Tyypillisesti 5-15 minuuttia tavallisille tarjottimille, 3-8 minuuttia lämpömuovauksille (esikuivataan puristimessa). Valvo kuljettimen nopeutta (joka määrittää kuivumisajan).
- Ilmavirta:Kuuman ilman kierto kuivaustunnelissa vaikuttaa kuivauksen tasaisuuteen. Tarkkaile ilmavirtaa tuulimittareilla ja varmista tasainen jakautuminen.
- Lopullinen kosteuspitoisuus:Kriittisin kuivausparametri - tavoite 6–10 % useimmille tuotteille. Mittaa kosteusmittarilla 5-10 alustan kosteus tunnissa. Liian kuiva=hauras, halkeileva, liiallinen kutistuminen; liian märkä=heikko lujuus, hometta, vääntymistä.
- Mittojen tarkistus:Mittaa kuivumisen jälkeen avaimen mitat (pituus, leveys, korkeus, ontelon koko) 5-10 alustaa tunnissa. Kuivuminen aiheuttaa kutistumista (tyypillisesti 2-5 %), ja mittavaihtelut viittaavat kuivumisongelmiin tai kuitujen kertymiseen.
5. Viimeistelyprosessin seuranta.Viimeistelyvaihe (leimaus, päällystys, painatus, kohokuviointi) lisää viimeistä silausta ja voi aiheuttaa virheitä, jos sitä ei valvota. Tärkeimmät valvottavat parametrit:
- Trimmaus:Tarkista leikattujen reunojen puhtaat ja tarkat leikkaukset - ei repeämiä, repeytymiä tai epätäydellisiä leikkauksia. Tarkista leikkausmitat (leikatun alustan tulee täyttää määritetyt mitat). Tarkasta trimmausmuotit säännöllisesti terävyyden ja kohdistuksen varalta.
- Pinnoite:Tarkista pinnoitteen peitto - tasainen, ei paljaita kohtia, ei valumista tai tippumista. Tarkista pinnoitteen paino (käyttäen pinnoitteen painomittaria tai punnitsemalla ennen ja jälkeen pinnoituksen). Elintarvike-turvallisia pinnoitteita varten varmista, että pinnoite on elintarvikelaatua- ja että se on levitetty määritetyllä paksuudella.
- Tulostus:Tarkista tulostuslaatu - selkeä, luettava, ei tahroja, ei puuttuvaa tekstiä, oikea väri. Tarkista tulosteen kohdistus (useiden värien kohdistus). Tarkista musteen tarttuvuus (mustetta ei saa hieroa pois --testillä teipillä tai hankaustestillä).
- Kohokuviointi / kohokuviointi:Tarkista kohokuvioidut / kohokuvioidut ominaisuudet - selkeä, tasainen syvyys, ei epätäydellistä kohokuviointia. Tarkista kohdistus (kohokuvioinnin tulee olla oikeassa asennossa).
Lopullinen laadunvalvonta: Toimituksen{0}}valmiuden varmistaminen
Lopullinen laadunvalvonta on viimeinen puolustuslinja ennen tuotteiden toimittamista asiakkaalle. Sen tulee olla kattava, tilastollisesti pätevä ja dokumentoitu. Näin toteutat tehokkaan lopullisen laadunvarmistuksen.
1. Erän tunnistaminen ja jäljitettävyys.Jokainen tuotantoerä on merkittävä selvästi eränumerolla, ja kaikki QC-tietueet on linkitettävä eränumeroon. Tämä mahdollistaa jäljitettävyyden -, jos laatuongelma havaitaan, voit jäljittää sen tiettyyn tuotantoerään, tunnistaa perimmäisen syyn ja ryhtyä korjaaviin toimenpiteisiin (mukaan lukien muiden erien takaisinkutsuminen tarvittaessa). Erätietueiden tulee sisältää: valmistuspäivämäärä, kone/linja, käyttäjä, raaka-aineen eränumerot, prosessiparametrit, prosessin aikana-laadunvalvontatulokset, lopulliset laadunvalvontatulokset ja lähetyspaikka.
2. AQL-näytteenottotarkastus.Kuten aiemmin mainittiin, käytä lopputarkastuksessa AQL-näytteenottosuunnitelmia (ANSI/ASQ Z1.4 / ISO 2859-1). Tarkastuksen tulee kattaa:
- Silmämääräinen tarkastus:Tarkista kaikki visuaaliset viat - halkeamia, repeämiä, reikiä, värimuutoksia, kuitupaakkuja, verkkojälkiä, pinnan tekstuuriongelmia, kontaminaatiota, painovirheitä, pinnoitusvirheitä, kohokuviointivirheitä. Käytä standardoitua valaistusta ja visuaalisia apuvälineitä.
- Mittatarkastus:Mittaa avaimen mitat - pituus, leveys, korkeus, ontelon koko, seinämän paksuus (useassa pisteessä), reunan leikkausmitat. Vertaa spesifikaatiota toleransseilla. Käytä kalibroituja mittareita, mikrometrejä tai optisia mittausjärjestelmiä.
- Painon tarkastus:Punnitse kukin näytealusta ja vertaa sitä tavoitepainoalueeseen. Paino on hyvä indikaattori kuitujen kertymisestä ja seinämän paksuuden koostumuksesta.
- Kosteuden tarkastus:Mittaa kosteuspitoisuus näytealustalta ja vertaa sitä tavoitealueeseen (6-10 %).
- Toiminnan tarkastus (tarvittaessa):Pinotesti (varmista, että tarjottimet pinottuvat kunnolla tuotteen ja muiden lokeroiden kanssa), sopivuustesti (varmista, että tuote sopii oikein onteloon), ESD-testi (mitta pinnan vastustuskyky), elintarviketurvallisuustesti (vaellus, mikrobi, haju).
- Pakkauksen tarkastus:Tarkista ulkopakkauksen (aaltopahvilaatikot, kuormalavat, joustava kääre) eheys, oikea etiketti, oikea määrä ja oikea lavaus.
3. Tarkastettujen erien sijoitus.Lopullisten laadunvalvontatulosten perusteella jokainen erä sijoitetaan seuraavasti:
- Hyväksytty:Erä täyttää kaikki hyväksymisehdot -, se on hyväksytty lähetettäväksi.
- Hylätty:Erä ei täytä yhtä tai useampaa hyväksymisehtoa - se on asetettu karanteeniin lisäarviointia varten. Hylätyt erät voidaan: (a) työstää uudelleen (jos vika on korjattavissa - esim. uudelleen-leikkaus, uudelleen-pinnoitus, uudelleen-tulostus); (b) alennettu (jos vika on vähäinen ja tuotetta voidaan käyttää vähemmän vaativaan käyttötarkoitukseen); (c) romutetaan (jos vika ei ole korjattavissa -, tuote kierrätetään takaisin selluprosessiin); (d) palautetaan tuotantolinjalle uudelleen-käsittelyä varten.
- Ehdollinen hyväksyntä (poikkeama):Harvinaisissa tapauksissa erä voidaan hyväksyä dokumentoidulla poikkeuksella -, jos vika on vähäinen, ei vaikuta toimivuuteen tai turvallisuuteen ja asiakas hyväksyy sen kirjallisesti. Poikkeamien tulee olla harvinaisia, dokumentoituja ja seurattuja -, joten ne eivät saa korvata kunnollista laadunvalvontaa.
4. Säilytetyt näytteet.Säilytä kustakin tuotantoerästä 5–20 alustan näyte (tuotteesta ja asiakkaan vaatimuksista riippuen) tietyn ajan (yleensä 3–6 kuukautta tai pidempään lääketieteellisten/farmaseuttisten tuotteiden osalta). Säilytettyjen näytteiden avulla voit varmistaa laadun, jos asiakas valittaa, ja ne tarjoavat vertailun tulevaan tuotantoon. Säilytä säilytetyt näytteet valvotussa ympäristössä (lämpötila, kosteus) selkeällä erätunnisteella.
5. Laadunvalvontadokumentaatio ja -asiakirjat.Kaikki laadunvalvontatoimenpiteet on dokumentoitava - tarkastussuunnitelmat, tarkastuspöytäkirjat, testitulokset, erän käsittelyä koskevat tiedot, vaatimustenvastaisuusraportit, korjausraportit ja asiakkaiden valitusasiakirjat. Asiakirjojen tulee olla täydellisiä, tarkkoja ja haettavissa olevia. Sertifioiduille valmistajille (ISO 9001, ISO 13485) laadunvalvontadokumentaatio on pakollinen -, ja se on myös välttämätön jatkuvalle parantamiselle ja asiakkaiden auditoinneille.
Valmistajan parhaat käytännöt: Laadukkaan kulttuurin rakentaminen
Tehokas laadunvalvonta ei ole vain tarkastusta - se on laatukulttuurin rakentamista koko organisaatioon. Tässä ovat parhaat käytännöt, joita johtavat valumassan valmistajat noudattavat.
1. Ota käyttöön virallinen laadunhallintajärjestelmä (QMS).QMS on jäsennelty käytäntöjen, menettelyjen ja prosessien järjestelmä, joka varmistaa tasaisen laadun. Johtavilla valmistajilla on ISO 9001 (yleinen laadunhallinta) tai lääketieteellisten/farmaseuttisten sovellusten ISO 13485 (lääketieteellisten laitteiden laadunhallinta) sertifikaatit. QMS tarjoaa: (a) dokumentoidut menettelyt kaikille avainprosesseille; b) selkeät roolit ja vastuut; c) koulutus- ja pätevyysvaatimukset; d) laitteiden kalibrointi- ja huolto-ohjelmat; e) asiakirjojen valvonta; (f) vaatimustenvastaisuus ja korjaavat toimenpiteet; g) sisäiset tarkastukset; h) johdon tarkastus. Laadunhallintajärjestelmän käyttöönotto on tasaisen laadun perusta.
2. Investoi prosessiautomaatioon ja -hallintaan.Tasainen laatu edellyttää johdonmukaisia prosesseja -, ja paras tapa saavuttaa yhdenmukaiset prosessit on automatisoida. Johtavat valmistajat investoivat: (a) automatisoituun massanvalmistukseen (yhtenäinen massan valmistus, seulonta, lisäaineannostelu); b) automaattiset muovauskoneet (kastoajan, alipainetason ja vedenpoistoajan tarkka säätö); c) automaattiset puristuskoneet (lämpötilan, paineen, ajan tarkka säätö); d) automaattiset kuivaustunnelit (tarkka lämpötilan säätö, tasainen ilmavirta, kuljettimen nopeuden säätö); e) automaattinen leikkaus ja viimeistely; (f) linjan -tarkastusjärjestelmät (näköjärjestelmät, paino-anturit, kosteusanturit), jotka havaitsevat viat reaaliajassa ja säätävät automaattisesti prosessiparametreja. Automatisointi vähentää inhimillisiä virheitä, parantaa johdonmukaisuutta ja lisää tuotannon tehokkuutta.
3. Ota käyttöön tilastollisen prosessin ohjaus (SPC).SPC on menetelmä, jolla seurataan ja ohjataan prosessiparametreja tilastollisilla menetelmillä. Johtavat valmistajat käyttävät SPC:tä (a) seuratakseen keskeisiä prosessiparametreja (uputusaika, alipainetaso, puristuslämpötila, kuivauslämpötila, kosteuspitoisuus, paino, mitat) reaaliajassa; (b) havaita prosessin vaihtelu ennen kuin se johtaa virheisiin (käyttäen ohjauskaavioita - X-pylväs/R-kaavioita, p-kaavioita, c-kaavioita); (c) tunnistaa vaihtelun erityiset syyt (laiteongelmat, raaka-aineiden muutokset, käyttäjän virheet) ja ryhtyä korjaaviin toimiin; (d) parantaa jatkuvasti prosessikapasiteettia (vähentää vaihtelua, lisätä Cpk/Ppk-arvoja). SPC siirtää laadunvalvonnan "tarkista ja hylkää" tilasta "ennusta ja estä" -, mikä on tehokkaampaa ja kustannustehokkaampaa-.
4. Kouluta ja valtuuta työntekijöitä.Laatu on kaikkien - ei vain laadunvalvontaosaston vastuulla. Johtavat valmistajat investoivat: (a) kattaviin koulutusohjelmiin (uusien työntekijöiden perehdyttämiseen, työn -erityiskoulutus, laatutietoisuuskoulutus, turvallisuuskoulutus); (b) ristiin-koulutus (työntekijät, jotka on koulutettu useisiin töihin, mikä mahdollistaa joustavuuden ja paremman ymmärryksen koko prosessista); (c) voimaannuttaminen (työntekijät, joilla on valtuudet lopettaa tuotanto, jos he näkevät laatuongelman - "stop the line" -kulttuuri); d) tunnustus ja kannustimet (tunnustus työntekijöille, jotka tunnistavat laatuongelmia tai ehdottavat parannuksia, kannustavat laatusuorituskykyä); (e) jatkuvan kehittämisen tiimit (työntekijöiden{5}}johtamat tiimit, jotka tunnistavat ja ratkaisevat laatuongelmia). Koulutettu ja valtuutettu työvoima on tehokkain laadunvalvontajärjestelmä.
5. Toteuta laitteiden huolto- ja kalibrointiohjelmat.Laatu riippuu laitteistosta -, ja laitteet on huollettava ja kalibroitava oikein. Johtavat valmistajat toteuttavat: (a) ennaltaehkäiseviä huolto-ohjelmia (säännöllinen tarkastus, puhdistus, voitelu ja kuluneiden osien vaihtaminen valmistajan suositusten tai käytön perusteella); b) ennakoiva huolto (antureiden ja tietojen käyttäminen laitteiden vikojen ennustamiseen ennen niiden ilmenemistä); (c) laitteiden kalibrointiohjelmat (mittauslaitteiden - vaa'at, jarrusatulat, kosteusmittarit, lämpömittarit, painemittarit - säännöllinen kalibrointi jäljitettävissä olevia standardeja käyttäen); (d) muottien hallintaohjelmat (muovausmuottien, puristusmuottien ja leikkausmuottien säännöllinen tarkastus, puhdistus, korjaus ja vaihto); e) laitteiden asiakirjat (huoltoasiakirjat, kalibrointiasiakirjat, korjaushistoria, varaosaluettelo). Hyvin-huolletut, kalibroidut laitteet tuottavat yhtenäisiä, korkealaatuisia-tuotteita.
6. Luo toimittajien laadunhallinta.Laatu alkaa raaka-aineista - ja raaka-aineiden laatu riippuu toimittajista. Johtavat valmistajat toteuttavat: a) toimittajan pätevyyden (arvioimalla mahdollisia toimittajia laatukyvyn, taloudellisen vakauden, eettisten käytäntöjen ja ympäristönsuojelun kannalta); b) tavarantoimittajien laatusopimukset (dokumentoidut sopimukset, joissa määritellään laatuvaatimukset, tarkastusstandardit, toimitusvaatimukset ja viestintäprotokollat); (c) saapuvan materiaalin tarkastus (kaikkien raaka-aineerän - kuitujen, lisäaineiden, pinnoitteiden - laadun ja koostumuksen tarkastaminen); (d) toimittajan suorituskyvyn seuranta (toimittajan laadun, toimituksen ja reagointikyvyn seuranta ajan mittaan); e) toimittajien kehittäminen (työskentely toimittajien kanssa parantaakseen heidän laatukykyään, koulutuksen ja teknisen tuen tarjoaminen); f) tavarantoimittajien auditoinnit (avaintoimittajien säännölliset auditoinnit laatuvaatimusten noudattamisen todentamiseksi). Toimittajien laadun hallinta varmistaa tasalaatuisten raaka-aineiden -, mikä on olennaista tasaisen tuotteiden laadun kannalta.
7. Jatkuva parantaminen (Lean, Six Sigma, Kaizen).Laatu on matka, ei määränpää -, ja johtavat valmistajat parantavat toimintaansa jatkuvasti. He käyttävät menetelmiä, kuten: (a) Lean (jätteen poistaminen -, mukaan lukien viat, ylituotanto, odottaminen, ei--arvo-lisäkäsittely, ylimääräinen varasto, tarpeeton liike ja kuljetus); (b) Six Sigma (vähennetään prosessin vaihtelua käyttämällä data{5}}ohjattuja menetelmiä - DMAIC: Define, Measure, Analyse, Improve, Control); (c) Kaizen (jatkuva, asteittainen parantaminen, joka koskee kaikkia työntekijöitä); (d) Perussyyanalyysi (käyttäen työkaluja, kuten 5 Miksi, kalanruotokaavioita ja FMEA laatuongelmien perimmäisten syiden tunnistamiseen ja poistamiseen); (e) CAPA-prosessit (dokumentoidut prosessit poikkeamien korjaamiseksi ja toistumisen estämiseksi). Jatkuva parantaminen varmistaa, että laatu paranee ajan myötä - ei vain tietyllä tasolla.
Asiakasopas: Valetun sellun toimittajan laadun arvioiminen
Jos olet asiakas, joka hankkii muovattuja massaalustoja, toimittajan laatukyvyn arviointi on välttämätöntä. Tässä on mitä etsiä.
1. Sertifikaatit.Kysy laatusertifikaateista - ISO 9001 (vähintään), ISO 13485 (lääketieteellinen), ISO 14001 (ympäristö), BRCGS/IFS (elintarviketurvallisuus) ja toimialakohtaisista-sertifikaateista. Sertifikaatit osoittavat, että toimittajalla on virallinen laadunhallintajärjestelmä ja hän on sitoutunut laatuun.
2. Laatudokumentaatio.Pyydä näytelaatuasiakirjoja - tarkastussuunnitelmia, tarkastuspöytäkirjoja, testiraportteja, valvontakaavioita, poikkeamaraportteja, korjausraportteja. Toimittajalla, jolla on laadukkaat asiakirjat, on todennäköisesti hyvä laadunvalvonta. Tarkista asiakirjojen täydellisyys, tarkkuus ja johdonmukaisuus.
3. Tilojen tarkastus.Jos mahdollista, vieraile toimittajan tiloissa ja tee laatutarkastus. Etsi: (a) puhdas, organisoitu tuotantoympäristö; (b) kalibroidut, hyvin -huolletut laitteet; c) työasemille lähetetyt dokumentoidut menettelyt; d) koulutetut ja asiantuntevat työntekijät; (e) prosessissa olevat tarkastusasemat; f) lopputarkastusalue asianmukaisella valaistuksella ja työkaluilla; g) säilytetty näytevarasto; h) erillinen vaatimustenvastainen tuotealue; i) tuholaistorjuntaohjelma; (j) vieraiden aineiden havaitseminen (metallinilmaisimet, röntgensäde) elintarvike-/lääketieteellisiin sovelluksiin.
4. Otosarviointi.Pyydä näytteitä ja arvioi ne perusteellisesti - silmämääräinen tarkastus, mittamittaus, paino, kosteuspitoisuus, lujuustestaus, tuotteesi yhteensopivuustestaus, pudotustesti ja (elintarvike-/lääketieteelliset) elintarviketurvallisuustestit. Vertaa näytteitä omiin määrityksiin ja muiden toimittajien näytteisiin. Tasainen laatu useissa näyte-erissä on hyvä indikaattori tasaisesta tuotannon laadusta.
5. Laatusopimus.Tee toimittajan kanssa kirjallinen laatusopimus, jossa määritellään: (a) tuotteen tekniset tiedot (mitat, toleranssit, materiaali, suorituskykyvaatimukset); (b) vikojen luokitus (kriittinen, merkittävä, vähäinen) ja hyväksymiskriteerit (AQL-tasot); c) tarkastusstandardit ja -menetelmät; d) erän tunnistus- ja jäljitettävyysvaatimukset; e) säilytetyt näytevaatimukset; (f) vaatimustenvastaisuus ja korjaavat toimenpiteet; (g) asiakkaiden valitusten käsittelyprosessi; (h) muuttaa ilmoitusvaatimuksia (toimittajan on ilmoitettava sinulle kaikista materiaaleihin, prosesseihin tai laitteisiin tehtävistä muutoksista, jotka voivat vaikuttaa laatuun); (i) tarkastusoikeudet (oikeutesi tarkastaa toimittajan tilat ja asiakirjat). Laatusopimus varmistaa, että molemmilla osapuolilla on selkeä ja yhteinen käsitys laatuvaatimuksista.
6. Suorituskyvyn seuranta.Kun aloitat työskentelyn toimittajan kanssa, seuraa sen laatua ajan mittaan. - seuraa vikaprosentteja, erän hyväksymisprosentteja, oikea-aikaista toimitusta- ja asiakkaiden valituksia. Käytä toimittajan tuloskorttia suorituskyvyn arvioimiseen ja palautteen antamiseen. Jos laatuongelmia ilmenee, ratkaise ne nopeasti toimittajan kanssa -, selvitä yhdessä perimmäinen syy ja toteuta korjaavia toimia. Hyvä toimittaja on reagoiva, läpinäkyvä ja sitoutunut ratkaisemaan laatuongelmia.
Bottom Line
Laadunvalvonta on jokaisen onnistuneen muovatun massan pakkausohjelman - perusta, ja se vaatii järjestelmällistä, monipuolista lähestymistapaa-. Yleisten vikojen (halkeamat, reiät, mittavaihtelut, värjäytymät, kuitupaakut, vääntyminen, kontaminaatio, heikko lujuus) ja niiden perimmäisten syiden ymmärtämisestä tarkastusstandardien toteuttamiseen (AQL-näytteenottosuunnitelmat, selkeät hyväksymiskriteerit) prosessin laadunvalvontaan (massan valmistuksen seuranta, muotoilu, puristus, kuivaus, uudelleensijoitus, tunnistus, jälkikäsittely, jälkikäsittely), dokumentaatio), valmistajan parhaisiin käytäntöihin (QMS, automaatio, SPC, työntekijöiden koulutus, laitteiden huolto, toimittajien laadunhallinta, jatkuva parantaminen) - kaikilla laadunvalvonnan näkökohdilla on merkitystä.
Huono laatu maksaa korkeat - romut, korjaukset, palautukset, asiakkaiden valitukset, liiketoiminnan menettäminen ja mahdolliset turvallisuusongelmat. Hyvän laadun hinta on kuitenkin investointi, joka maksaa itsensä takaisin monta kertaa enemmän - vähemmän vikoja, pienempiä kustannuksia, korkeampaa asiakastyytyväisyyttä ja vahvempaa mainetta. Valetun massan valmistajille laatu on kilpailun eroava tekijä -, ja asiakkaille se on olennaista tuotesuojan, turvallisuuden ja tuotemerkin käsityksen kannalta.
Heshengissä otamme laadun vakavasti. Toimimme muodollisen ISO 9001-sertifioidun laadunhallintajärjestelmän alaisuudessa, jossa on tiukka prosessin sisäinen ja lopullinen laadunvalvonta, tilastollinen prosessien valvonta, automatisoitu prosessien seuranta ja jatkuvan parantamisen kulttuuri. Valetut massaalustamme käyvät läpi kattavan visuaalisen, mittasuhteen, painon, kosteuden, lujuuden, ESD:n (jos sovellettavissa) ja elintarviketurvallisuuden (jos sovellettavissa) tarkastuksen – ja säilytämme koko erän jäljitettävyyden ja säilytetyt näytteet. Teemme tiivistä yhteistyötä asiakkaidemme kanssa selkeiden laatusopimusten solmimiseksi ja olemme sitoutuneet ratkaisemaan kaikki laatuongelmat nopeasti ja avoimesti.
Jos hankit muovattuja massaalustoja ja haluat varmistaa yhdenmukaiset, korkealaatuiset tuotteet,ota yhteyttä Heshengin tiimiin- tarjoamme mielellämme näytteitä, laadukasta dokumentaatiota, tilakierroksia (henkilökohtaisesti tai virtuaalisesti) ja yksityiskohtaisen laatuehdotuksen. Laatu ei ole sattumaa - se on tahallisen työn, järjestelmällisten prosessien ja huippuosaamisen kulttuurin tulosta. Ja me Heshengissä olemme sitoutuneet toimittamaan tätä erinomaisuutta jokaisessa valmistamassamme tarjottimessa.