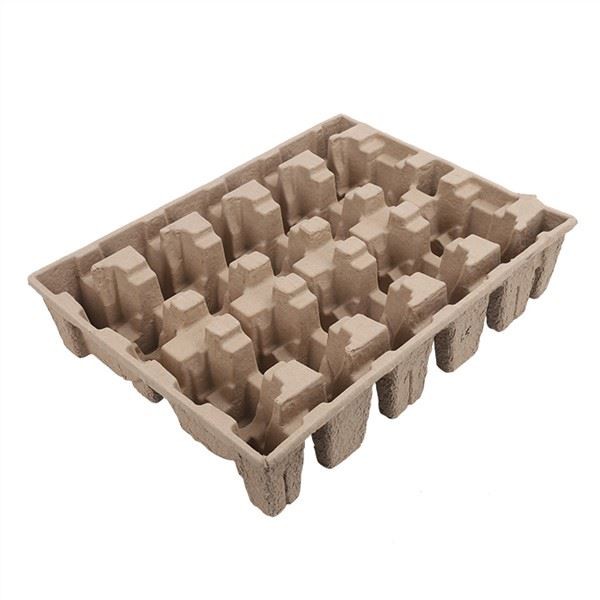
Olet päättänyt korvata EPS-vaahdon muottimassalla. Ehkä se johtuu siitä, että kaupunkisi tai osavaltiosi on kieltänyt vaahdon. Ehkä se johtuu siitä, että asiakkaasi vaativat kestäviä pakkauksia. Ehkä se johtuu siitä, että toimitusjohtajasi asetti muovin vähentämistavoitteen. Tai ehkä se johtuu siitä, että olet laskenut ja ymmärtänyt, että muottimassa on kokonaiskustannuksiltaan halvempaa. Olipa syy mikä tahansa, kohtaat nyt käytännön kysymyksen: miten teet vaihdon? Vaahdon korvaaminen muovatulla massalla ei ole niin yksinkertaista kuin yhden materiaalin vaihtaminen toiseen - kahdella materiaalilla on erilaiset ominaisuudet, suunnittelun rajoitukset, valmistusprosessit ja suorituskykyprofiilit. Vaahdolle toimiva malli ei välttämättä toimi muovatussa massassa ja päinvastoin. Oikein tehtynä vaihto voi vähentää kustannuksia, parantaa kestävyyttä ja parantaa tuotekuvaa. Väärin tehtynä se voi johtaa tuotevaurioihin, asiakkaiden valituksiin ja kalliisiin viivästyksiin. Tässä artikkelissa tarjoamme käytännöllisen, vaiheittaisen{11}}vaiheittaisen toteutusoppaan EPS-vaahdon korvaamisesta muovatulla massalla -. Se kattaa toteutettavuusarvioinnin, suunnittelun ja prototyyppien valmistuksen, testauksen ja validoinnin, tuotannon ylösajon, kustannusanalyysin, yleiset sudenkuopat ja todelliset{15}}tapaustutkimukset. Olitpa pakkausinsinööri, tuotepäällikkö, hankintaammattilainen tai kestävän kehityksen johtaja, tämän oppaan pitäisi antaa sinulle tiedot ja työkalut onnistuneeseen vaihtoon.
Vaihe 1: Toteutettavuusarviointi - Onko muottimassa oikea sovellukseesi?
Ennen kuin sijoitat aikaa ja rahaa suunnitteluun ja prototyyppien valmistukseen, on tärkeää arvioida, onko muottimassa elinkelpoinen vaihtoehto sinun sovelluksellesi. Jokaista vaahtosovellusta ei voida korvata muovatulla massalla -, ja jos yrität pakottaa sovituksen sinne, missä sellaista ei ole, seurauksena on turhautumista ja resurssien tuhlausta. Näin suoritat toteutettavuusarvioinnin.
1.1 Määrittele nykyinen pakkaussi ja sen vaatimukset.Aloita dokumentoimalla nykyinen vaahtopakkaus yksityiskohtaisesti:
- Tuotetiedot:Mitä pakkaat? Mitat, paino, materiaali, hauraus, arvo, mahdolliset erityisominaisuudet (staattinen-herkkä, lämpötila-herkkä, ruoka-kosketus, terävät reunat)?
- Nykyinen pakkaussuunnittelu:Miltä vaahtomuovipanos näyttää? Mitat, tiheys, seinämän paksuus, ontelon asettelu, erityispiirteet (saranat, lukitus, mukautetut muodot)?
- Suorituskykyvaatimukset:Mitä pakkauksen tulee tehdä? Pudotustestin vaatimukset (ISTA 3A? 2A? Custom?), tärinävaatimukset, puristus-/pinovaatimukset, lämpötila-alue, kosteusalue, ESD-vaatimukset?
- Äänenvoimakkuus ja aikajana:Mikä on vuotuinen volyymi? Alkuperäinen tilausmäärä? Milloin tarvitset ensimmäisen tuotantotoimituksen?
- Nykyiset kustannukset:Mikä on tämänhetkinen pakkaushintasi yksikköä kohden? Työkalujen hinta? Toimituskulut? Hävityskustannukset? (Tarvitset tätä kustannusten vertailua varten myöhemmin.)
1.2 Arvioi valetun massan ominaisuudet tarpeidesi mukaan.Kun olet dokumentoinut vaatimukset, arvioi, täyttääkö muottimassa ne:
- Suojaus:Voiko muovattu massa tarjota tarvittavan pudotus-, tärinä- ja puristussuojan? Useimpiin tuotteisiin (jopa 5-10 kg) vastaus on kyllä – kun ne on suunniteltu oikein. Erittäin raskaille tuotteille (20 kg+), erittäin hauraille tuotteille (esim. tarkkuusinstrumentit) tai tuotteille, joilla on erittäin erityiset iskunvaimennusvaatimukset, muovattu massa saattaa olla tarpeen yhdistää muihin materiaaleihin (esim. aallotettuihin sisäkkeisiin, ilmatyynyihin) tai se ei välttämättä ole sopivaa.
- ESD:Jos tuotteesi on staattiselle-herkkä, voiko ESD-turvallinen valettu massa tuottaa vaaditun vastustason? Useimmille elektroniikkalaitteille (pintaresistanssi 10^6-10^9 ohmia) kyllä. Erittäin herkkiä komponentteja varten (luokka 0, < 250 V) saatat tarvita ylimääräistä ESD-suojaa (esim. ESD-turvallinen pussi muovatun massaalustan sisällä).
- Kosteus:Käytetäänkö pakkausta ympäristöissä, joissa on korkea kosteus{0}}tai se joutuu kosketuksiin veden kanssa? Jos näin on, tarvitset kosteutta-kestäviä pinnoitteita tai märkälujuushartseja -, jotka lisäävät kustannuksia, mutta ovat saatavilla. Äärimmäisissä kosteussovelluksissa (esim. kala- ja äyriäispakkaukset, jääkosketus) valettu massa ei välttämättä sovellu.
- Lämpötila: Will the packaging be exposed to extreme temperatures? Molded pulp handles a wide range (-40 to +220 degrees Celsius), so this is rarely a constraint - but if your application involves very high temperatures (>220C) tai erittäin nopeat lämpötilan muutokset, varmista valmistajalta.
- Ruokakontaktit:Jos pakkaus koskettaa ruokaa, voiko muovattu massa täyttää elintarviketurvallisuusmääräykset (FDA, EFSA, GB)? Kyllä - elintarvikelaatuisten-kuitujen ja lisäaineiden kanssa. Varmista, että valmistaja pystyy toimittamaan vaaditut vaatimustenmukaisuusasiakirjat.
- Estetiikka:Millaista pintakäsittelyä ja tulostuslaatua tarvitset? Premium/kuluttajalle{0}}päällystettävässä pakkauksessa tarvitset lämpömuovattua (kuuma-puristettua) massaa, jossa on sileä pinta. Teolliseen/suojaavaan pakkaukseen (jotka eivät kuluttajat näe) tavallinen siirto-muovattu massa riittää.
1.3 Suorita alustava kustannusvertailu.Vaikka yksityiskohtainen kustannusanalyysi tulee myöhemmin (vaihe 5), kannattaa tehdä alustava vertailu toteutettavuusvaiheessa varmistaaksesi, että muovattu massa on budjettisi rajoissa:
- Työkalu:Muottimassatyökalut (1 500 $-12 000 $) ovat tyypillisesti halvempia kuin vaahtomuovityökalut (3 000 - 15 000 $) – mutta tarkista oma mallisi.
- Materiaalin yksikköhinta-:Valettu massa on tyypillisesti 10-30 % kalliimpaa yksikköä kohden kuin saman tuotteen EPS-vaahto – mutta tämä vaihtelee tilavuuden, suunnittelun monimutkaisuuden ja materiaalityypin mukaan.
- Omistuskustannukset yhteensä:Kun otat huomioon työkalut, kuljetuksen (muovattu massa on sisäkkäin, mikä vähentää tilavuutta), hävittämistä (vaahtomuovista voi aiheutua kaatopaikkamaksuja tai veroja) ja EPR-maksuja (vaahdossa on korkeammat EPR-maksut), muovattu massa on usein verrattavissa vaahtoon tai halvempaa kuin kokonaiskustannusten perusteella.
- Äänenvoimakkuuden kynnys:Valetun massan vähimmäistilausmäärä (MOQ) on tyypillisesti 1 000 -5 000 yksikköä. Jos tilavuutesi on tätä pienempi, valettu massa ei välttämättä ole kustannustehokasta{5}} (yksikkökohtainen hinta on korkea asennuskustannusten vuoksi).
1.4 Tunnista mahdolliset showtopperit.Tunnista lopuksi mahdolliset suojusten - vaatimukset, joita muottimassa ei yksinkertaisesti voi täyttää, vaikka se olisi kuinka hyvin suunniteltu:
- Erittäin korkeat iskunvaimennusvaatimukset alhaisella tiheydellä:EPS-vaahdon suljettu{0}}kennorakenne tarjoaa erinomaisen iskunvaimennuksen erittäin pienellä tiheydellä. Tuotteissa, jotka vaativat erittäin-pehmeää pehmustetta (esim. erittäin herkät instrumentit, tarkkuusoptiikka), valettu massa ei välttämättä vastaa vaahtomuovin pehmustekykyä.
- Lämmöneristys:EPS-vaahto on erinomainen lämmöneriste (käytetään jäähdyttimissä, eristetyissä kuljetuskonteissa). Valettu massa ei ole hyvä lämmöneriste -, jos sovelluksesi vaatii lämmöneristystä (esim. kuljetuslämpötilalle-herkät tuotteet, kuten lääkkeet tai ruoka), pelkkä valettu massa ei välttämättä riitä. Sinun on ehkä yhdistettävä se muiden eristysmateriaalien kanssa (esim. aallotettu, selluloosaeriste) tai käytettävä eri materiaalia.
- Erittäin suuret tuotteet:Muottimassanmuodostuskoneissa on kokorajoitukset - tyypillisesti 600x800 mm muovausalueelle. Jos tuotteesi on tätä suurempi (esim. suuret huonekalut, kodinkoneet), saatat joutua käyttämään useita muovattuja massakomponentteja (esim. kulmasuojat, reunasuojat) yhden lisäosan - sijasta tai käyttämään eri materiaalia.
- Erittäin ohuet seinät suurella tarkkuudella:Vaikka lämpömuovatulla massalla voidaan saavuttaa ohuet seinät (1 mm) ja tiukat toleranssit (± 0,2 mm), se ei voi vastata ruiskuvalun -muovin tarkkuutta (±0,05 mm) tai lämpömuovatun muovin ultra-ohuita seiniä (0,2 mm). Jos sovelluksesi vaatii erittäin-korkeaa tarkkuutta tai erittäin-ohuita seiniä, valettu massa ei välttämättä sovellu.
Jos mikään näistä pinnoitteista ei sovellu sovellukseesi, muottimassa on todennäköisesti käyttökelpoinen tilalle - ja voit siirtyä suunnitteluvaiheeseen.
Vaihe 2: Suunnittelu ja prototyypit - Toimivan muottimassamallin luominen
Kun olet varmistanut toteutettavuuden, seuraava vaihe on muotoillun massapalan suunnittelu ja prototyyppien luominen. Tämä on kriittisin vaihe - hyvin suunniteltu{2}}lisäosa tarjoaa erinomaisen suojan ja on kustannus-tehokas; huonosti suunniteltu aiheuttaa tuotevaurioita ja kalliita korjauksia.
2.1 Valitse oikea valumassatyyppi.Ensimmäinen suunnittelupäätös on valita kahden tärkeimmän muottimassaprosessin välillä:
- Siirto-muovattu (vakio):Teksturoitu pinta, löysemmät toleranssit (±0,5-1mm), paksummat seinät (1,5-3mm), alhaisemmat kustannukset. Paras teollisuus-/suojapakkauksiin, joissa estetiikalla ei ole väliä.
- Lämpömuovattu (kuuma{0}}puristettu):Sileä, matta, samettinen-pinta, tiukemmat toleranssit (±0,2-0,5 mm), ohuemmat seinät (1-2 mm), korkeammat kustannukset. Paras kuluttajille suunnattuihin/premium-pakkauksiin, joissa estetiikalla on väliä.
Useimmissa vaahdon vaihtosovelluksissa (joissa vaahtosisäke oli kuljetuslaatikon sisällä, eikä kuluttaja ole nähnyt) siirto-muovattu massa on yleensä riittävä - ja kustannustehokkaampi-. Jos kuluttajat näkevät liitteen (esim. vähittäismyyntipakkaukset, lahjapakkaukset, DTC-pakkausten purkaminen), lämpömuovattu on parempi valinta.
2.2 Muottimassaprosessin suunnittelu.Muovatulla massalla on erityisiä suunnittelurajoituksia, jotka eroavat vaahdosta. Vaahdolle sopivaa mallia ei välttämättä voida valmistaa muovatussa massassa. Tärkeimmät suunnittelunäkökohdat:
- Syvyyskulmat:Valettu massa vaatii vähintään 3-5 asteen vetokulmat (5-7 astetta syvävedolla), jotta tuote irtoaa muotista. Teräviä pystyseiniä (yleisiä vaahtomuovissa) on vaikea tai mahdoton purkaa muovatussa massassa. Jos nykyisessä vaahtomuovimallissasi on pystysuorat seinät, sinun on lisättävä vetokulmat.
- Seinän paksuus:Vakiosiirto-muovattu massa, jonka seinämän paksuus on vähintään 1,5 mm; lämpömuovatussa on vähintään 1 mm. Vaahdolla voidaan saavuttaa paljon ohuempia seiniä (0,5 mm). Jos vaahtomuovimallissasi on erittäin ohuet seinät, sinun on ehkä paksunnettava niitä muovattua massaa varten -, mikä lisää materiaalin käyttöä ja kustannuksia.
- Alaleikkaukset:Poistoleikkaukset (ominaisuudet, jotka estävät tuotetta irtoamasta muotista) ovat vaikeita muovatussa massassa. Vaahtomuoviin mahtuu sivuleikkauksia-sivutoimisilla muotteilla, mutta muovattu massa ei yleensä pysty. Jos vaahtomuovimallissasi on alleviivoja, sinun on muutettava mallia niiden poistamiseksi tai käytettävä moni-osasta muovattua massakokoonpanoa.
- Kulman säteet:Valettu massa vaatii pyöristetyt kulmat (vähintään säde 2 mm) - teräviä kulmia on vaikea muodostaa ja ne voivat aiheuttaa jännityskeskittymiä. Vaahdolla saadaan terävämpiä kulmia. Jos vaahtomuovimallissasi on terävät kulmat, sinun on lisättävä säteitä.
- Syvyys{0}}-leveyssuhde:{1}}Erittäin syvät vedot (syvyys---leveyssuhde > 1:1) voivat olla haastavia muovatussa massassa - kuitu ei välttämättä kerrostu tasaisesti syviin, kapeisiin onteloihin. Jos vaahtomuovimallissasi on erittäin syviä onteloita, sinun on ehkä muutettava mallia tai käytettävä moniosaista kokoonpanoa.
- Ribbit ja aallot:Toisin kuin vaahtomuovi (jonka tiheys on tasainen kauttaaltaan), valettu massa luottaa lujuuteen uurteisiin ja aallotuksiin. Strateginen uurreus voi lisätä merkittävästi alustan lujuutta ja pinoavuutta lisäämättä seinämän paksuutta. Työskentele valmistajan kanssa optimoidaksesi uurrekuvion tuotteesi ja kuormitusvaatimusten mukaan.
2.3 Optimoi suojausta varten.Kun perusrakenne on luotu, optimoi se suojausta varten:
- Mukautettu istuvuus:Suunnittele ontelot siten, että tuotteen ja ontelon seinämän välillä on 0,2-0,5 mm (lämpömuovattu) tai 0,5–1 mm (siirtomuovattu) --välys, joka sopii turvallisesti mutta ei liian tiukkaan.
- Vaihteleva seinän paksuus:Käytä paksumpia seiniä korkean{0}}rasitusalueilla (tuotteen alla, herkkien osien ympärillä) ja ohuempia{1}}vähärasitusalueilla (onteloiden välissä, reunoissa). Tämä optimoi materiaalin käytön ja kustannukset samalla kun tarjoaa kohdistetun suojan.
- Pehmusteet:Suunnittele erityisiä pehmustusvyöhykkeitä herkkien alueiden ympärille (esim. upotettu alue älypuhelimen näytön ympärille, ylimääräinen uurre lasipullon kaulan ympärille). Nämä vyöhykkeet tarjoavat lisäenergian imeytymistä siellä, missä sitä eniten tarvitaan.
- Pinoamisen suunnittelu:Sisällytä pinoamiskohdistusominaisuudet (kulmatolpat, korotetut reunat, lukitusominaisuudet) varmistaaksesi, että alustat pinoutuvat turvallisesti ja kuorma siirtyy alustan vahvimpien osien läpi (ei onteloiden läpi).
2.4 Luo prototyyppejä ja iteroi.Kun suunnittelu on viimeistelty paperilla (tai CAD-muodossa), luo fyysiset prototyypit testausta ja arviointia varten:
- Prototyyppimenetelmät:Valetun massan prototyypit valmistetaan tyypillisesti varsinaisella tuotantomuotilla (koska 3D-tulostus ei toista valumassaprosessia hyvin). Tämä tarkoittaa, että sinun on investoitava työkaluihin ennen kuin voit saada toimivia prototyyppejä. Jotkut valmistajat tarjoavat "pehmeitä työkaluja" (halvempia, lyhyempiä{3}}käyttöikäisiä muotteja) prototyyppien valmistukseen - kysy tästä vaihtoehdosta.
- Prototyypin aikajana:Työstö kestää yleensä 2-4 viikkoa ja prototyyppinäytteenotto 1–2 viikkoa – yhteensä 3–6 viikkoa suunnittelun hyväksymisestä ensimmäisiin prototyyppeihin.
- Prototyyppien määrä:Pyydä 20-50 prototyyppikappaletta testattavaksi ja arvioitavaksi.
- Iterointi:Odotettavissa on 1-3 suunnittelun tarkistuskierrosta prototyyppitestauksen perusteella. Yleisiä muutoksia ovat: onkalon koon säätäminen paremman istuvuuden parantamiseksi, uurteiden lisääminen lujuuden lisäämiseksi, seinämän paksuuden muuttaminen optimaalisen pehmusteen saamiseksi, vetokulmien säätäminen helpottamaan muotista irrottamista. Jokainen versio kestää yleensä 1-2 viikkoa (muotin muokkaus + uudet prototyypit).
2.5 Työskentele kokeneen valmistajan kanssa.Suunnittelu- ja prototyyppivaiheessa työskentely kokeneen sellunvalmistajan kanssa kannattaa. Hyvä valmistaja: (a) tarkistaa suunnitelmasi valmistettavuuden varalta ja ehdottaa parannuksia; (b) optimoida tuotteesi suunnittelu ja suojausvaatimukset; (c) antaa suunnitteluohjeita vetokulmista, seinämän paksuudesta, uurteesta ja muista muovattua massaa koskevista erityisnäkökohdista; (d) luoda korkealaatuisia-työkaluja ja prototyyppejä; (e) iteroi nopeasti palautteesi perusteella. Meillä Heshengillä on joukko kokeneita suunnitteluinsinöörejä, jotka ovat erikoistuneet valumassan suunnitteluun -. Teemme tiivistä yhteistyötä asiakkaidemme kanssa suunnittelu- ja prototyyppiprosessin kaikissa vaiheissa.
Vaihe 3: Testaus ja validointi - Todistetaan, että uusi pakkaus toimii
Kun sinulla on prototyyppejä, jotka näyttävät ja tuntuvat oikealta, seuraava vaihe on tiukka testaus ja validointi. Tässä todistat, että valettu sellupakkaus antaa riittävän suojan tuotteellesi - ennen kuin sitoudut täyteen tuotantoon. Tämän vaiheen ohittaminen tai kiirehtiminen on yksi yleisimmistä (ja kalliimmista) virheistä vaahdonvaihtoprojekteissa.
3.1 Määritä testikriteerisi.Ennen kuin testaat, määritä selkeät hyväksymis-/hylkäyskriteerit tuotteesi ja toimitusvaatimustesi perusteella:
- Pudotustesti:Mikä pudotuskorkeus? Mitkä suunnat (pinnat, reunat, kulmat)? Kuinka monta tippaa? Mikä on suurin hyväksyttävä vahinkoprosentti? (Tyypillinen: 1,2 metrin pudotukset kaikilla pinnoilla, reunoilla, kulmissa; 0 % katastrofaalisia vahinkoja,<2% minor damage.)
- Tärinätesti:Mikä tärinäprofiili? Mikä kesto? Mikä on tuotteen suurin sallittu liike tai hankaus? (Tyypillinen: ISTA 3A satunnainen tärinä, 0,5-100 Hz, 60+ minuuttia; ei tuotteen liikettä, ei hankausvaurioita.)
- Puristus/pinotesti:Mikä kuorma? Mikä kesto? Mikä on suurin hyväksyttävä muodonmuutos? (Tyypillinen: 2x odotettu pinokuormitus, 24 tuntia;<5% deformation, no collapse.)
- Lämpötila/kosteustesti:Mikä lämpötila-alue? Mikä kosteus? Mikä kesto? (Tyypillinen: -10 - +40 celsiusastetta, 30-80 % RH, 72 tuntia; ei suorituskyvyn heikkenemistä.)
- ESD-testi (tarvittaessa):Mikä pintavastusalue? Mikä varauksen vaimenemisaika? (Tyypillinen: 10^6-10^9 ohmia,<2 seconds charge decay.)
- Elintarviketurvallisuustesti (tarvittaessa):Mitkä määräykset? Mitkä muuttorajoitukset? (Tyypillinen: FDA 21 CFR, EFSA 10/2011 tai GB 4806; ei migraatiota määritettyjen rajojen yli.)
3.2 Suorita laboratoriotestit.Suorita testit pätevässä pakkaustestauslaboratoriossa (tai talossa, jos sinulla on laitteet):
- Pudotustesti:Käytä pisaratesteriä (tai manuaalisia tippoja alustavaan testaukseen). Pakkaa tuote muottimassapalaan (kuljetuslaatikossasi) ja pudota ilmoitetusta korkeudesta kaikissa asennoissa. Tarkista tuote vaurioiden varalta jokaisen pudotuksen jälkeen. Tallenna huippukiihtyvyys (g-voima) käyttämällä kiihtyvyysmittaria, jos mahdollista.
- Tärinätesti:Käytä tärinäpöytää (täristintä), jolla on määritetty tärinäprofiili. Pakkaa tuote ja suorita tärinätesti määritetyn ajan. Tarkista testin jälkeen tuote liikkumisen, kulumisen ja vaurioiden varalta.
- Puristustesti:Käytä puristustesteriä (tai pinopainoja) määritellyn kuormituksen käyttämiseen määritetyn ajan. Mittaa muodonmuutos ennen testiä, sen aikana ja sen jälkeen. Tarkasta romahdus tai pysyvä muodonmuutos.
- Lämpötila/kosteustesti:Käytä ympäristökammiota altistaaksesi pakattu tuote määritetylle lämpötilalle ja kosteudelle määritetyn ajan. Suorita testin jälkeen pudotustesti varmistaaksesi, että pakkaus tarjoaa edelleen riittävän suojan (kosteus voi pehmentää muovattua massaa ja heikentää lujuutta).
- ESD testi:Mittaa pintaresistanssi megaohmimittarilla tai pintaresistanssimittarilla. Mittaa varauksen vaimenemisaika latauslevymonitorilla. Varmista, että tulokset ovat määritetyllä alueella.
- Elintarviketurvallisuustesti:Lähetä näytteet pätevään elintarviketurvallisuuden testauslaboratorioon migraatiotestausta ja vaatimustenmukaisuuden todentamista varten.
3.3 Suorita kenttäkokeita.Laboratoriotestit ovat tärkeitä, mutta ne eivät voi täysin jäljitellä todellisia{0}}lähetysolosuhteita. Suorita kenttäkokeita lähettämällä todelliset tilaukset jakeluketjusi kautta:
- Kokeilukoko:Aloita pienellä kokeilulla (50-200 lähetystä) muutamaan edustavaan kohteeseen (paikallinen, alueellinen, kaukoliikenne, kansainvälinen).
- Valvonta:Sisällytä valvontalaitteita (esim. ShockWatch-ilmaisimet, lämpötila-/kosteusloggerit) joihinkin lähetyksiin mittaamaan kuljetuksen aikana koettua todellista rasitusta.
- Tarkastus:Tarkasta lähetykset saapumisen yhteydessä - tarkista tuotevaurioiden, pakkausvaurioiden ja mahdollisten ongelmien varalta. Kerää palautetta vastaanottajilta (jos mahdollista).
- Vertailu:Vertaa kenttäkokeen tuloksia nykyisiin vaahtomuovipakkaustuloksiisi (rikkosuhde, vaurioiden määrä, asiakkaiden valitukset). Jos valettu massa on verrattavissa vaahtoon tai parempi kuin vaahto, olet valmis tuotantoon. Jos ei, tunnista ongelmat ja tarkista suunnittelu.
3.4 Vahvista sidosryhmien kanssa.Ennen kuin jatkat tuotantoa, validoi uusi pakkaus kaikkien asiaankuuluvien sidosryhmien kanssa:
- Toiminta/varastotiimi:Voivatko he pakata tuotteen tehokkaasti uudella lisäkkeellä? Onko pakkausnopeudessa, ergonomiassa tai yhteensopivuudessa olemassa olevien laitteiden kanssa ongelmia?
- Laatutiimi:Täyttääkö uusi pakkaus laatuvaatimukset? Onko laatuongelmia (viat, epäjohdonmukaisuudet, kontaminaatio)?
- Asiakaspalvelutiimi:Onko asiakas valittanut uudesta pakkauksesta kenttäkokeen aikana?
- Vastuullisuustiimi:Täyttääkö uusi pakkaus kestävän kehityksen tavoitteet? Voidaanko ympäristöhyödyt ilmaista määrällisesti ja ilmoittaa?
- Markkinointitiimi:Voiko uutta pakkausta käyttää markkinoinnin erottajana? Onko olemassa brändäys- tai viestintämahdollisuuksia?
Kun kaikki sidosryhmät ovat allekirjoittaneet, olet valmis tuotantoon.
Vaihe 4: Tuotannon ramppi-nousu - kokeiluversiosta täystuotantoon
Vahvistetut prototyypit ja sidosryhmien kirjautuminen-on valmiina siirtymään täyteen tuotantoon. Älä kuitenkaan hyppää suoraan 200 kokeiluyksiköstä 200 000 tuotantoyksikköön - vaiheittainen ylösajo-vähentää riskejä ja auttaa sinua havaitsemaan ongelmat ennen kuin niistä tulee kalliita.
4.1 Vaihe 1: Pieni tuotantomäärä (1 000–5 000 yksikköä).Aloita pienellä tuotantokierroksella valmistusprosessin validoimiseksi:
- Tarkoitus:Varmista, että valmistaja pystyy valmistamaan sisäkkeen jatkuvasti tuotantolaadulla; tunnistaa kaikki valmistusongelmat (viat, epäjohdonmukaisuudet, prosessin vaihtelut); validoi pakkaus tuotantomäärässä.
- Aikajana:2-4 viikkoa tilauksesta toimitukseen (riippuen valmistajan nykyisestä työmäärästä).
- Tarkastus:Suorita saapuva laatutarkastus koko tuotantoajon aikana - tarkista mitat, paino, pinnan laatu, viat ja toimivuus. Jos vikojen määrä on kynnyksesi yläpuolella (tyypillisesti<2%), work with the manufacturer to identify and correct the root cause before proceeding.
- Kenttäkäyttö:Käytä pientä tuotantoa todellisiin lähetyksiin - jatka rikkoutumismäärien ja asiakaspalautteen seurantaa.
4.2 Vaihe 2: Keskipitkä tuotantoajo (10 000-50 000 yksikköä).Kun pieni tuotantoajo on validoitu, skaalaa se keskipitkälle ajolle:
- Tarkoitus:Vahvista valmistajan kapasiteetti ja johdonmukaisuus suuremmalla volyymilla; optimoida tuotantoprosessi tehokkuuden ja kustannusten kannalta; rakentaa varasto koko siirtymävaihetta varten.
- Aikajana:3-6 viikkoa tilauksesta toimitukseen.
- Prosessin optimointi:Optimoi tuotantoprosessi yhdessä valmistajan kanssa - säädä muovausparametreja, kuivausaikaa, leikkausta ja viimeistelyä virheiden vähentämiseksi, yhtenäisyyden parantamiseksi ja tuotantonopeuden lisäämiseksi.
- Kustannusoptimointi:Kun volyymi kasvaa,{0}}yksikkökustannusten pitäisi laskea (skaalaetuja). Tee yhteistyötä valmistajan kanssa kustannusten optimointimahdollisuuksien löytämiseksi - materiaalin vähentäminen, prosessin optimointi, suunnittelun parannukset.
4.3 Vaihe 3: Täysi tuotanto (50,000+ yksikköä).Kun keskipitkä ajo on validoitu, siirry täyteen tuotantoon:
- Tarkoitus:Korvaa vaahto kokonaan muovatulla massalla tuotelinjaa varten.
- Aikajana:Käynnissä - määritä säännöllinen tuotantoaikataulu kysyntäennusteesi perusteella.
- Toimittajan hallinta:Perusta säännöllinen laadunvalvontaohjelma - jokaiselle erälle saapuva tarkastus, valmistajan laitoksen säännölliset tarkastukset, säännölliset suorituskyvyn tarkastukset (laatu, toimitus, hinta, reagointikyky).
- Jatkuva parannus:Jatka suunnittelun ja prosessin optimointia - etsi mahdollisuuksia vähentää materiaalin käyttöä, parantaa suojausta, alentaa kustannuksia ja parantaa kestävyyttä. Määritä säännöllinen tarkistusjakso (neljännesvuosittain tai puolivuosittain{2}}) arvioidaksesi tehokkuutta ja tunnistaaksesi parannusmahdollisuudet.
4.4 Hallinnoi siirtymäkautta.Kun siirryt vaahdosta muottimassaan, varastossasi on todennäköisesti molempia materiaaleja - hoitaa tämä huolellisesti:
- Varaston suunnittelu:Suunnittele siirtymä minimoidaksesi ylimääräisen vaahtovaraston (joihin jäät jumissa) ja välttääksesi muovatun massan varastoinnin (mikä voi viivästyttää toimituksia). Työskentele vaahtotoimittajasi kanssa tilausten vähentämiseksi tai lopettamiseksi ja työskennellyt muovatun sellun toimittajan kanssa riittävän tarjonnan varmistamiseksi.
- Viestintä:Kerro muutoksesta asiakkaillesi (jos pakkaus näkyy) - monet asiakkaat arvostavat kestävän kehityksen parannusta, mutta joillakin voi olla kysymyksiä tai huolenaiheita. Valmistele lyhyt FAQ tai keskustelunaiheita asiakaspalvelutiimillesi.
- Dokumentaatio:Päivitä pakkaustiedot, laatustandardit, työohjeet ja toimittajasopimukset muutosten mukaisiksi. Arkistoi vanhat vaahtomuovitiedot viitteeksi.
Vaihe 5: Kustannusanalyysi - Kytkimen todellisten kustannusten ymmärtäminen
Kustannukset ovat usein ratkaiseva tekijä vaahtomuovista -valettu-massakytkimessä -, ja on tärkeää ymmärtää todelliset kustannukset, ei vain materiaaliyksikkökohtaisia-materiaalikustannuksia. Yleinen virhe on verrata vain materiaaliyksikkökohtaisia-materiaalikustannuksia ja päätellä, että muottimassa on kalliimpaa -, vaikka itse asiassa kokonais-kustannus--perustaan, että muovattu massa on usein verrattavissa vaahtoon tai halvempaa kuin vaahto.
5.1 Kertamaksut-.
- Suunnittelu ja suunnittelu:Jos suunnittelet{0}}talossa, tämä on sisäinen työvoimakustannus. Jos käytät valmistajan suunnittelupalveluita, se voidaan sisällyttää työkalujen hintaan tai veloittaa erikseen (200–1 000 dollaria yksinkertaisista malleista, 1 000–5 000 dollaria monimutkaisista malleista).
- Työkalu:1 500 $-$ 6 000 siirtomuovatusta, 3 000 - 12 000 $ lämpömuovatusta. Vertaa tätä nykyisiin vaahtotyökalukustannuksiisi (3 000–15 000 dollaria).
- Testaus ja validointi:Laboratoriotestit (500–5 000 dollaria, testityypistä ja laboratoriosta riippuen), kenttäkokeet (koeyksiköiden toimituskulut, valvontalaitteet, tarkastus), sisäinen työ.
- Siirtymäkustannukset:Varaston poisto-(ylimääräinen vaahtovarasto), koulutus (toimintatiimi), dokumentaatiopäivitykset, viestintäkulut.
5.2 Toistuvat (-yksikkökohtaiset) kustannukset.
- Materiaali ja valmistus:Valetun massapalan -yksikköhinta - tyypillisesti 0,05–3,00 dollaria koosta, monimutkaisuudesta, tilavuudesta ja materiaalityypistä riippuen. Vertaa tätä nykyiseen vaahtohintaasi yksikköä kohti.
- Toimitus:Valettu massa toimitetaan tyypillisesti sisäkkäin tai pinottuna, mikä vähentää toimitusmäärää 30-50 % verrattuna vaahtoon (jota ei voida sisäkkäin laittaa tehokkaasti). Tämä vähentää saapuvan rahdin yksikkökohtaisia kustannuksia. Lähtevässä lähetyksessä (pakattu tuote) painoero (valettu massa on vaahtoa raskaampaa) voi lisätä rahtikustannuksia - mutta useimmissa tuotteissa painoero on pieni (5-15 g per välike) ja vaikutus rahtikustannuksiin on minimaalinen.
- Varastointi:Valetun massan sisäkkäinen/pinottu muoto vähentää myös varastotilan tarvetta 30-50 % vaahtoon verrattuna, mikä vähentää varastointikustannuksia.
- Hävittäminen:Vaahdosta voi aiheutua kaatopaikalle kaatopaikkamaksuja (30–80 dollaria/tonni), erityisiä käsittelymaksuja tai kierrätyskuluja (jos sinulla on vaahdon kierrätysohjelma). Valettu massa on kierrätettävää tavallisissa paperivirroissa ja kompostoitavaa, joten hävityskustannukset ovat useimmissa yrityksissä lähes nollaa.
- EPR-maksut:Extended Producer Responsibility (EPR) -maksut perustuvat materiaalityyppiin -, vaahdolla on korkeimmat EPR-maksut (koska sitä on vaikea kierrättää ja sen kierrätysaste on alhainen), kun taas muottimassalla (paperilla) on alhaisin. Brändillä, joka toimittaa miljoona yksikköä vuodessa, EPR-maksun ero vaahto- ja muottimassan välillä voi olla 50 000–200 000 dollaria vuodessa.
- Muovipakkausverot:Jos olet lainkäyttöalueella, jolla on muovipakkausvero (esim. Yhdistyneen kuningaskunnan £ 210,82/tonni), vaihtaminen muottimassaan poistaa tämän veron kokonaan.
- Laatu- ja vahinkokustannukset:Jos muottimassa tarjoaa paremman suojan (pienempi rikkoontumis-/vauriosuhde), säästät tuotteen vaihdossa, palautuksissa ja asiakaskorvauksissa. Jos se tarjoaa huonomman suojan, sinulle aiheutuu lisäkustannuksia -, minkä vuoksi testaus ja validointi (vaihe 3) ovat niin tärkeitä.
5.3 ROI-laskenta.Kun olet arvioinut kaikki kustannukset, laske vaihdon sijoitetun pääoman tuotto (ROI):
- Kertamaksu{0}}yhteensä:Suunnittelu-, työkalu-, testaus- ja siirtymäkustannusten summa.
- Vuosittaiset toistuvat kustannussäästöt:(Vahdon vuosikustannukset) - (valetun sellun vuosikustannukset), mukaan lukien kaikki toistuvat kustannusluokat (materiaali, toimitus, varastointi, hävitys, EPR, verot, laatu).
- Takaisinmaksuaika:Kertamaksu{0}}yhteensä / vuotuiset toistuvat kustannussäästöt. Takaisinmaksuaika < 1 vuosi on erinomainen; 1-2 vuotta on hyvä; 2-3 vuotta on hyväksyttävä useimmille yrityksille.
- NPV (nykyarvo):Tarkennetun analyysin saamiseksi laske vaihdon nettoarvo 3–5 vuoden ajalta käyttämällä yrityksesi diskonttokorkoa. Positiivinen nettoarvo tarkoittaa, että vaihto on taloudellisesti hyödyllistä.
5.4 Esimerkki ROI-laskelmasta.Käydään läpi yksinkertaistettu esimerkki kulutuselektroniikkabrändistä, joka toimittaa 200 000 yksikköä/vuosi:
- Kertamaksut-:Suunnittelu (1 000 dollaria) + työkalut (5 000 dollaria) + testaus (2 000 dollaria) + siirto (3 000 dollaria)=11 000 dollaria
- Vaahdon vuosikustannukset:Materiaali (0,45 $/yksikkö x 200,000=90 000 $) + Toimitus (10 000 $) + Säilytys (5 000 $) + Hävittäminen (3 000 $) + EPR (15 000 $) + Muovivero (8 000 $)=0 1 $
- Valetun sellun vuosikustannukset:Materiaali (0,52 $/yksikkö x 200,000=104 000 $) + Toimitus (6 000 $) + Säilytys (3 000 $) + Hävittäminen (500 $) + EPR (3 000 $) + Muovivero (0 $)=116 500 $
- Vuosittaiset säästöt: $131,000 - $116,500 = $14,500
- Takaisinmaksuaika:11 000 $ / 14 $,500=0.76 vuotta (noin 9 kuukautta)
Tässä esimerkissä vaikka valumassan -yksikkökohtaiset materiaalikustannukset ovat korkeammat (0,52 dollaria vs. 0,45 dollaria), vuosittaiset kokonaiskustannukset ovat alhaisemmat - ja kytkin maksaa itsensä takaisin alle vuodessa. Tämä on tyypillinen tulos vaahto--valettu-massakytkimille -, materiaaliyksikkökohtainen-materiaalikustannukset voivat olla hieman korkeammat, mutta kokonaisomistuskustannukset ovat alhaisemmat.
Yleisiä sudenkuoppia ja kuinka välttää ne
Sadoista vaahtomuovi--muovattujen-kytkimien kokemuksemme perusteella tässä on yleisimmät sudenkuopat - ja niiden välttäminen.
Sudenkuoppa 1: Vaahtomuovisuunnittelun kopioiminen.Yleisin virhe on yrittää käyttää täsmälleen samaa mallia muovatussa massassa kuin vaahdossa. Näillä kahdella materiaalilla on erilaiset ominaisuudet - vetokulmat, seinämän paksuus, alaleikkaukset, kulmasäteet, syvyys---leveyssuhteet vaihtelevat. Vaahdolle sopivaa mallia ei ehkä voida valmistaa muovatussa massassa tai se ei välttämättä tarjoa riittävää suojaa.Kuinka välttää:Työskentele kokeneen muovatun massan valmistajan kanssa, jotta voit suunnitella sisäosan uudelleen muovatun massan prosessia varten - älä vain kopioi vaahtomuovisuunnittelua.
Sudenkuoppa 2: Testauksen ja validoinnin ohittaminen.Toinen yleinen virhe on testauksen ja validoinnin ohittaminen tai kiirehtiminen - olettaen, että koska prototyyppi "näyttää hyvältä", se toimii tuotannossa. Tämä voi johtaa kalliisiin tuotevaurioihin, asiakkaiden valituksiin ja hätätilanteisiin uudelleensuunnitteluun.Kuinka välttää:Suorita tiukat laboratoriotestit ja kenttäkokeet ennen täyttä tuotantoa. Määrittele selkeät hyväksymis-/hylkäyskriteerit äläkä jatka ennen kuin pakkaus täyttää ne.
Sudenkuoppa 3: Siirtymäaikajanan aliarviointi.Monet yritykset aliarvioivat aikaa, joka tarvitaan siirtymiseen vaahtomassasta muottimassaan - olettaen, että prosessi kestää 4-6 viikkoa, vaikka se itse asiassa kestää 3–6 kuukautta (mukaan lukien suunnittelu, työkalut, prototyyppien valmistus, testaus ja ylösajo). Tämä voi johtaa määräaikojen ylittymiseen ja kiireisiin päätöksiin.Kuinka välttää:Suunnittele 3–6 kuukauden siirtymäaikataulu. Aloita ajoissa, lisää puskuriaikaa ja kerro aikajanasta kaikille sidosryhmille.
Sudenkuoppa 4: Halvimman valmistajan valitseminen.Kustannukset ovat tärkeitä, mutta halvimman valumassan valmistajan valitseminen laatua, ominaisuuksia ja palvelua huomioimatta voi olla pitkällä aikavälillä kalliimpaa. Valmistaja, joka hillitsee laatua, saattaa tuottaa viallisia tuotteita (menee sinulle aikaa, rahaa ja asiakastyytyväisyyttä), ei välttämättä pysty täyttämään vaatimuksiasi tai se ei välttämättä tarjoa riittävää tukea.Kuinka välttää:Arvioi valmistajat kokonaisarvon - laadun, ominaisuuksien, palvelun ja kustannusten - perusteella, ei vain hinnan perusteella. Pyydä viitteitä, näytteitä ja sertifikaatteja. Vieraile laitoksessa, jos mahdollista.
Sudenkuoppa 5: Kosteusherkkyyden huomioiminen.Valettu massa imee kosteutta - ja korkean-kosteuden ympäristöissä tämä voi pehmentää kuitua ja heikentää lujuutta. Yritykset, jotka vaihtavat muottimassaan ottamatta huomioon kosteusherkkyyttä, saattavat kokea pakkausvirheitä kosteissa ilmastoissa tai merikuljetusten aikana.Kuinka välttää:Arvioi lähetysympäristösi (lämpötila, kosteus, kesto). Jos kosteus on huolestuttava, käytä kosteutta-kestäviä pinnoitteita, märkälujuushartseja tai tiheämpiä lämpömuovattuja tuotteita. Suorita kosteusmittaus osana validointiasi.
Sudenkuoppa 6: Muutoksesta ei tiedoteta asiakkaille.Jos pakkaus näkyy asiakkaille (esim. DTC-pakkauksen purkaminen, vähittäismyyntipakkaus), muutoksesta ilmoittamatta jättäminen voi johtaa hämmennykseen tai negatiiviseen palautteeseen - asiakkaat saattavat ajatella, että uusi pakkaus on "halvempi" tai "heikompilaatuinen", jos he eivät ymmärrä kestävyyden perusteita.Kuinka välttää:Kerro muutoksesta asiakkaille - selitä, miksi olet vaihtamassa (kestävä kehitys, ympäristöedut), mikä muuttuu (materiaali) ja mikä ei muutu (suojaus, tuote). Käytä kytkintä mahdollisuutena vahvistaa brändisi sitoutumista kestävään kehitykseen.
Sudenkuoppa 7: Suunnittelun liiallinen-suunnittelu.Jotkut yritykset yli-suunnittelevat muovattua massapalaa - käyttämällä erittäin paksuja seiniä, liiallista uritusta ja enemmän materiaalia kuin on tarpeen - "turvallisuuden vuoksi". Tämä lisää kustannuksia, painoa ja kuivausaikaa (ja tuotantokustannuksia) parantamatta välttämättä suojausta.Kuinka välttää:Optimoi suunnittelu yhteistyössä valmistajan kanssa - käytä vähintään suojausvaatimustesi täyttämiseen tarvittavaa materiaalia testauksen ja kokemuksen perusteella. Hyvin-suunniteltu, optimoitu lisäosa on parempi (ja halvempi) kuin yli-suunniteltu.
Real{0}}Maailman tapaustutkimuksia
Tapaustutkimus 1: Consumer Electronics Brand.Keskikokoinen -kulutuselektroniikkabrändi käytti räätälöityjä EVA-vaahtomuovikappaleita premium-kuuloketuotteessa (toimitus 150 000 yksikköä/vuosi). He siirtyivät käyttämään lämpömuovattua sellua osana kestävän kehityksen sitoutumista. Prosessi: (1) Toteutettavuusarviointi - vahvisti, että muovattu massa voi täyttää pudotustestin vaatimukset (ISTA 3A) ja tarjota ensiluokkaisen laatikon purkukokemuksen; (2) Suunnittelu ja prototyyppien valmistus - 8 viikkoa, 2 tarkistuskierrosta (ontelon koon säätäminen paremman istuvuuden parantamiseksi, uurteiden lisääminen pinoavuuden parantamiseksi); (3) Testaus - ISTA 3A -pudotus- ja tärinätestit läpäisty 0 %:n tuotevauriolla; 500 yksikön kenttäkoe osoitti vaahtoon verrattavissa olevan rikkoutumisnopeuden; (4) Tuotannon - asteittainen nousu-yli 3 kuukaudeksi. Tulokset: yksikkökohtaiset pakkauskustannukset laskivat 18 % (0,65 $ vs. 0,79 $), vuosittaiset säästöt 21 000 $; muovin käyttöä vähennetty 12 tonnia/vuosi; hiilijalanjälkeä vähennetty 65 %; Asiakaspalaute uusista pakkauksista oli ylivoimaisesti positiivista (monet asiakkaat mainitsivat erityisesti kestävän pakkauksen positiivisena).
Tapaustutkimus 2: Ruokapalvelujakelija.Alueellinen ruokapalvelujakelija käytti EPS-vaahtomuovisimpukoita noutoruokaan (toimitus 2 miljoonaa yksikköä/vuosi), kun heidän osavaltionsa otti käyttöön vaahtokiellon. Heillä oli kuusi kuukautta aikaa vaihtaa vaihtoehtoon. Prosessi: (1) Toteutettavuusarviointi - arvioi muottimassa, bagassi ja alumiini; valitsi muovatun massan kustannusten ja suorituskyvyn perusteella; (2) Suunnittelu ja prototyyppien valmistus - 6 viikkoa, yhteistyö kahden valmistajan kanssa laadun ja kustannusten vertailussa; (3) Testaus - rasvankestävyystestaus (varmistettiin, että pinnoite pystyy käsittelemään öljyisiä elintarvikkeita), mikroaaltouunitestaus (varmistettu mikroaaltojen turvallisuus), pinotesti (varmennettu pinoavuus kuljetusta varten); (4) Tuotannon - nopea ylösajo-(2 kuukautta) vaahdotuskiellon määräajan noudattamiseksi. Tulokset: vaahdotuskiellon määräaika saavutettu onnistuneesti ilman toimitushäiriöitä; yksikkökohtainen hinta nousi 12 % (0,085 $ vs. 0,076 $), mutta tämä kompensoitiin osittain poistamalla vaahdon hävityskustannukset (15 000 $/vuosi); asiakaspalaute oli positiivista (monet asiakkaat pitivät parempana ympäristöystävällisempää pakkausta); jakelija käytti vaihtoa markkinointimahdollisuutena ja mainosti "vaahtovapaata" sitoutumistaan asiakkaille.
Tapaustutkimus 3: Autojen komponenttien toimittaja.Eräs autoteollisuuden tason 1 toimittaja käytti EPS-vaahtomuovialustoja kuljettaakseen moottorikomponentteja OEM-kokoonpanotehtaalle (toimitus 500 000 yksikköä/vuosi). OEM asetti vaatimuksen, että kaikki toimittajat käyttävät 100-prosenttisesti kierrätettäviä pakkauksia vuoteen 2025 mennessä. Toimittaja siirtyi paksuseinämäisiin-muovattuihin massalokeroihin. Prosessi: (1) Toteutettavuusarviointi - vahvisti, että paksu-seinämuovattu massa voisi tukea raskaita komponentteja (kukin 3-5 kg) ja täyttää OEM:n pakkausvaatimukset; (2) Suunnittelu ja prototyyppien valmistus - 10 viikkoa, 3 tarkistuskierrosta (seinämän paksuuden optimointi kuormituskapasiteetille, pinoamisominaisuuksien lisääminen kuljetusta varten, ontelon koon säätäminen automaattista käsittelyä varten); (3) Testaus - puristustestaus (todennettu 500 kg:n pinokapasiteetti), tärinätestaus (varmennettu komponenttien vakaus kuorma-auton kuljetuksen aikana), ESD-testaus (elektroniikkakomponenttien varmennettu staattinen häviö); (4) Tuotannon - asteittainen ylösajo-yli 6 kuukaudessa, ja OEM-valmistaja tekee säännöllisesti laatutarkastuksia. Tulokset: täytti OEM:n 100 % kierrätettävien pakkausten vaatimuksen; yksikkökustannukset laskivat 22 % (1,20 dollaria vs. 1,54 dollaria), mikä johtui pääasiassa alhaisemmista työkalukustannuksista ja EPR-maksun alenemisesta; OEM tunnusti toimittajan "kestävän kehityksen johtajaksi" ja sai sen seurauksena lisää liiketoimintaa.
Bottom Line
EPS-vaahdon korvaaminen muovatulla massalla on monivaiheinen prosessi, joka vaatii huolellista suunnittelua, suunnittelua, testausta ja toteutusta -, mutta hyödyt ovat huomattavia: alhaisemmat kokonaiskustannukset (useimmissa tapauksissa), dramaattinen hiilidioksidin vähennys (40-90 % vs. vaahto), täydellinen kierrätettävyys ja kompostoituvuus, banaanien verotusarvot (muovimerkit ja -arvot) kestävälle pakkaukselle). Avain onnistuneeseen vaihtoon on: (1) Suorita perusteellinen toteutettavuusarviointi varmistaaksesi, että muottimassa on oikea sovellukseesi; (2) uudelleensuunnittelu muovattua massaprosessia varten (älä vain kopioi vaahtomuovisuunnittelua); (3) suorittaa tiukat testaukset ja validointi (laboratorio + kenttäkokeet) ennen täyttä tuotantoa; (4) käytä vaiheittaista tuotantoramppia-(pieni → keskikokoinen → täysi) riskin vähentämiseksi; (5) analysoida omistamisen kokonaiskustannuksia (ei vain yksikkökohtaisia materiaalikustannuksia); (6) työskennellä kokeneen muovatun massan valmistajan kanssa; (7) tiedottaa muutoksesta asiakkaille ja sidosryhmille.
Heshengissä olemme auttaneet kymmeniä brändejä ja valmistajia korvaamaan vaahtomuovin menestyksekkäästi muottimassalla - kulutuselektroniikan, ravitsemisalan, autoteollisuuden, kosmetiikan, lääketieteen ja teollisuuden aloilla. Tarjoamme päästä--päähän tukea - toteutettavuusarviointia, suunnittelua ja suunnittelua, työkaluja, prototyyppien valmistusta, testaustukea, siirto-muovattua ja lämpömuovattua tuotantoa, ESD-turvallisia formulaatioita, elintarvike-turvallisia pinnoitteita, mukautettuja värejä, tulostusta, kohokuviointia ja laadunvalvontaa. vaahtomuovista-muovattua{11}}massaa mahdollisimman sujuvasti ja onnistuneesti.
Jos harkitset pakkauksessasi vaahdon korvaamista muovatulla massalla,ota yhteyttä Heshengin tiimiin- Suoritamme mielellämme ilmaisen toteutettavuusarvioinnin, toimitamme näytteitä ja kustannusarvioita sekä opastamme sinua käyttöönottoprosessin kaikissa vaiheissa. Siirtyminen vaahtomassasta muottimassaan on yksi suurimmista-vaikutuksista kestävään kehitykseen, jonka brändi voi tehdä -, ja oikean kumppanin kanssa se voi olla myös yksi sulavimmista. Älä odota vaahtokieltoa tai asiakkaan valtuutusta - aloita siirtymäsi tänään.