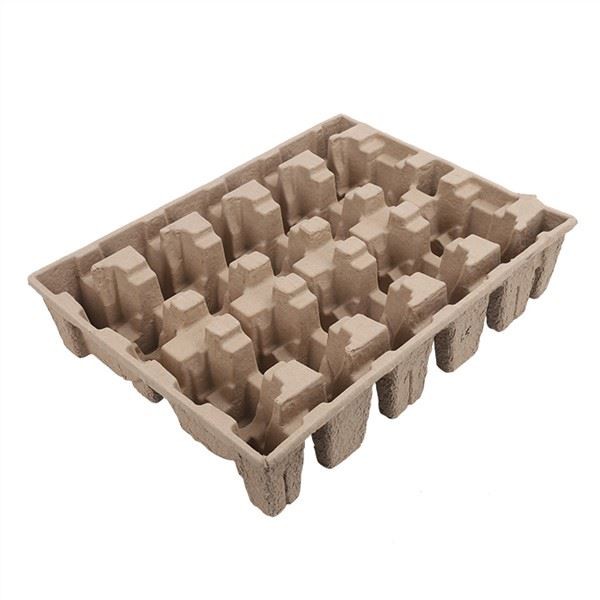
Valetut massaalustat voivat näyttää yksinkertaisilta - muotoiltu paperikuitupala -, mutta niiden takana oleva valmistusprosessi on yllättävän monimutkainen, ja se sisältää useita vaiheita, erikoislaitteita ja tarkasti valvottuja parametreja. Raakamassalietteestä valmiiseen, pakattuun alustaan, jokainen prosessin vaihe vaikuttaa lopputuotteen laatuun, koostumukseen, hintaan ja suorituskykyyn. Tämän prosessin - ja siihen liittyvien laitteiden ja parametrien - ymmärtäminen on välttämätöntä kaikille muovatun massan parissa työskenteleville: pakkausinsinööreille, jotka määrittävät mukautettuja lokeroita, hankinta-ammattilaisille, jotka arvioivat toimittajia ja kustannuksia, laatupäälliköille, jotka asettavat hyväksymiskriteerejä, tai yrittäjille, jotka harkitsevat muovatun massan liiketoimintaa. Silti monilla teollisuuden ulkopuolisilla ihmisillä on vain epämääräinen käsitys siitä, kuinka muovattua massaa todellisuudessa valmistetaan - he saattavat tietää, että siihen liittyy "paperimassan muovausta", mutta heillä ei ole yksityiskohtia erityisistä vaiheista, laitteista ja parametreista. Tässä artikkelissa tarjoamme kattavan, vaiheittaisen teknisen oppaan muovatun massaalustan valmistusprosessiin: massan valmistus (hydrapulpperi, seulonta, jauhatus, kemia), muovaus (edestakaisin liikkuva, pyörivä, siirtomuovaus - sykliajoineen ja parametreineen), kuivaus (tunneliuunin lämpötilatavoite {{12}), lämpövirtaus / lämpöpuristusmuovaus (puristimet, lämpötilat, paineet, sykliajat), leikkaus ja viimeistely, päällystys ja painatus, laadunvalvonta ja pakkaus. Sisällytämme laitteiden tekniset tiedot, tyypilliset prosessiparametrit, tuotantonopeudet ja yleiset laatuongelmat jokaisessa vaiheessa -, jotta ymmärrät paitsi kuinka muottimassaa valmistetaan, myös miksi jokainen vaihe on tärkeä ja miten se vaikuttaa lopputuotteeseen. Arvioitpa sitten muovatun massan toimittajaa, määrität mukautettua alustaa tai harkitset investoimista valumassan valmistukseen, tämän oppaan pitäisi antaa sinulle teknistä tietämystä tietoisten päätösten tekemiseen.
Yleiskatsaus valmistusprosessiin
Valetun massaalustan valmistus voidaan jakaa kahdeksaan päävaiheeseen, joista jokaisella on omat laitteistonsa, parametrinsa ja laatunäkökulmansa:
- Massan valmistus- Raakakuitu (kierrätyspaperi, bagassi jne.) muunnetaan tasaiseksi, puhtaaksi massalietteeksi oikean koostumuksen, kuidun pituuden ja kemiallisten lisäaineiden kanssa.
- Muodostaminen- Massaliete muotoillaan alustan muotoiseksi verkkomuotilla ja tyhjiöimulla. Tämä on ydinvaihe, joka luo alustan 3D-muodon.
- Siirtää- Märkä, muotoiltu alusta siirretään muotista kuivausmuottiin (muovattujen tuotteiden-siirtoa varten) tai suoraan kuivauskuljettimelle (joissakin prosesseissa).
- Kuivaus- Märkä tarjotin kuivataan lämmitetyssä tunneliuunissa kosteuden poistamiseksi ~75 % kosteudesta (märkä) 6-10 % kosteuteen (valmis).
- Kuumapuristus / lämpömuovaus- (Vain lämpömuovatuille tuotteille) Kuivattu tai osittain kuivattu alusta puristetaan kuumennettujen muottien välissä sileän, tiiviin ja tarkan tuotteen luomiseksi.
- Trimmaus ja viimeistely- Lokeron reunat leikataan tarkkoihin mittoihin ja ylimääräinen materiaali poistetaan.
- Päällystys ja painatus- (Valinnainen) Käytetään suojapinnoitteita, tulostusta, kohokuviointia tai muita viimeistelytoimenpiteitä.
- Laadunvalvonta ja pakkaus- Valmiit alustat tarkastetaan, testataan ja pakataan lähetystä varten.
Tarkastellaan jokaista vaihetta yksityiskohtaisesti.
Vaihe 1: Massan valmistus
Massan valmistus on koko prosessin perusta - massalietteen laatu ja koostumus määräävät suoraan lopputuotteen laadun ja koostumuksen. Sellun valmistuksen tavoitteena on muuttaa raakakuitu (kierrätyspaperi, bagassi jne.) tasaiseksi, puhtaaksi, hyvin-dispergoituneeksi massalietteeksi, jolla on oikea konsistenssi (kuitupitoisuus), kuitupituusjakauma ja kemialliset lisäaineet.
1.1 Raaka-aineiden käsittely
Raaka-aineet:Yleisimmät muovatun massan raaka-aineet ovat:
- Kierrätyspaperi (-kuluttaja- ja postiteollinen{1}}):Vanhat aaltopahvisäiliöt (OCC), vanhat sanomalehdet (ONP), sekapaperi ja jalostusjäte. Yleisin ja edullisin{1}}raaka-aine.
- Bagasse (sokeriruokokuitu):Sokeriruo'on jalostuksen kuitujäännös. Käytetään ruokapalvelutuotteissa ja korkealuokkaisissa sovelluksissa sileän pinnan, luonnollisen kermanvärisen ja paremman kosteudenkestävyyden ansiosta.
- Valkaistu kierrätyspaperi:Kierrätyspaperi, joka on siistattu ja valkaistu valkoisen tai vaalean{0}}harmaan massan tuottamiseksi. Käytetään sovelluksissa, jotka vaativat valkoista/vaaleaa väriä.
- Neitsyt kraftmassa:Neitsytpuumassa (ei-kierrätetty). Käytetään tehokkaisiin-tai elintarvike-laatusovelluksiin, jotka vaativat maksimaalista lujuutta ja konsistenssia.
- Vehnän olki, bambu ja muut maatalouskuidut:Vaihtoehtoisia kuitulähteitä käytetään niche- tai premium-sovelluksissa.
Käsittely:Raaka-aineet toimitetaan tyypillisesti paaleissa (kierrätyspaperille ja bagassille) tai rullina/arkeina (jätteen jalostukseen). Paalit murretaan auki ja syötetään massajärjestelmään kuljettimella tai trukilla. Raaka-aine tarkastetaan epäpuhtauksien (muovi, metalli, lasi, kivet) varalta ennen pulpperiin menemistä.
1.2 Hydrapulper (pulping)
Hydrapulpperi (tai pulpperi) on suuri, sylinterimäinen säiliö, jonka pohjassa on pyörivä juoksupyörä, joka sekoittaa raakakuitua vedessä ja hajottaa sen yksittäisiksi kuiduiksi.
Miten se toimii:Raakakuitua ja vettä ladataan pulpperiin määrätyssä suhteessa (tyypillisesti 3-8 % kuidun sakeutta - eli 3-8 kg kuitua 100 kg vettä kohti). Juoksupyörä pyörii nopeudella 200-500 rpm, luoden turbulentin pyörteen, joka hajottaa paalit ja erottaa kuidut. Kuituprosessi kestää 15-60 minuuttia riippuen raaka-ainetyypistä ja halutusta kuituerottelusta. Kemikaalit (esim. NaOH pH:n säätöön, vaahdonestoaineet, märkälujuushartsit) voidaan lisätä massan valmistuksen aikana.
Laitteen tekniset tiedot:
| Parametri | Tyypillinen alue | Huomautuksia |
|---|---|---|
| Pulpperin tilavuus | 2-20 kuutiometriä | Pienempi erälle, suurempi jatkuvalle |
| Juoksupyörän nopeus | 200-500 RPM | Suurinopeuksinen=nopeampi kuituminen, mutta enemmän kuituvaurioita |
| Moottorin teho | 15-150 kW | Riippuu pulpperin tilavuudesta ja tuotantonopeudesta |
| Massan konsistenssi | 3-8 % (sellutuksen aikana) | Korkeampi konsistenssi=tehokkaampi, mutta vaikeampi pumpata |
| Veden lämpötila | 20-60 astetta C | Lämmin vesi nopeuttaa massan muodostumista ja musteen poistoa |
| Pulling-aika | 15-60 minuuttia (erä) | Jatkuvilla pulppereilla ei ole kiinteää aikaa |
Yleiset laatuongelmat:(1) Epätäydellinen kuituerotus ("hiutaleet" tai "päistäret" - hajoamattomia kuitukimppuja) - riittämättömästä massan valmistusajasta tai juoksupyörän alhaisesta nopeudesta johtuen; johtaa heikkoihin kohtiin ja pintavirheisiin lopullisessa lokerossa. (2) Liiallinen kuidun lyheneminen (kuituvaurio) - liiallisesta pulputusajasta tai suuresta juoksupyörän nopeudesta johtuen; johtaa heikompaan lujuuteen. (3) Epäpuhtaudet (muovi, metalli, lasi) -, joita ei poisteta massan valmistuksen aikana; voi vahingoittaa loppupään laitteita ja aiheuttaa vikoja. (4) Vaahtoaminen - ilman mukana kulkeutumisesta ja epäpuhtauksista; heikentää massan valmistuksen tehokkuutta ja voi aiheuttaa laatuongelmia; ohjataan vaahdonestoaineilla.
1.3 Seulonta ja puhdistus
Kuivauksen jälkeen massaliete kulkee seulojen ja puhdistusaineiden läpi poistamaan epäpuhtaudet ja hajoamattomat kuitukimput.
Laitteet:
- Painenäytöt:Massaliete pumpataan lieriömäisen seulan läpi, jossa on pieniä reikiä tai rakoja (0,1-0,5 mm). Hyväksytyt kuidut kulkevat reikien läpi, kun taas epäpuhtaudet (muovi, suuret kuitukimput, lika) säilyvät ja poistetaan. Paineseulat toimivat 0,1-0,5 MPa paineella.
- Keskipakopuhdistusaineet (hydrosyklonit):Massaliete pumpataan kartiomaiseen kammioon suurella nopeudella, jolloin syntyy keskipakovoima, joka erottaa raskaat epäpuhtaudet (metalli, lasi, hiekka, kivet) kevyemmästä kuidusta. Raskaat epäpuhtaudet poistuvat pohjasta, kun taas puhdas kuitu poistuu ylhäältä. Useita hydrosykloneja käytetään usein sarjassa asteittain hienompaan puhdistukseen.
- Siistaus (valkaistulle kierrätyspaperille):Jos käytetään valkaisua vaativaa kierrätyspaperia, massa käy siistausprosessin läpi - mustepiukkaset irrotetaan kuiduista kemikaaleilla (pinta-aktiiviset aineet, NaOH, vetyperoksidi) ja poistetaan vaahdottamalla (mustehiukkaset kiinnittyvät ilmakupliin ja nousevat pintaan, jossa ne kuoritaan pois) ja/tai hienojakoiset hiukkaset pestään (siivilän läpi).
Yleiset laatuongelmat:(1) Näytön tukkeutuminen - suuresta epäpuhtauksien määrästä tai liian-pienistä seulan aukoista; vähentää tuotantonopeutta ja vaatii usein puhdistusta. (2) Kuituhäviö - liian-aggressiivinen seulonta/puhdistus poistaa hyvät kuidut epäpuhtauksien ohella; vähentää satoa ja lisää kustannuksia. (3) Epätäydellinen siistaus - jäännösmuste aiheuttaa harmaita/tummia pisteitä lopputuotteeseen; vaikuttaa valkoisten/vaaleiden tuotteiden ulkonäköön.
1.4 Jalostus
Jauhatus (tai jauhatus) on mekaaninen prosessi, jossa kuidut käsitellään niiden sitoutumiskyvyn ja lopputuotteen lujuuden parantamiseksi. Jauhatusvaiheessa massaliete kulkee pyörivien ja kiinteiden tankojen (jauhinlevyjen) välissä, jotka fibrilloivat kuitujen pintoja (luovat mikro-fibrillejä, jotka lisäävät pinta-alaa ja sidoskohtia) ja vähemmässä määrin lyhentävät kuituja.
Miten se toimii:Massaliete (3-5 %:n sakeudella) pumpataan jauhimen - läpi, tyypillisesti kaksois-levyjauhimen (kaksi pyörivää kiekkoa tankoilla) tai kartiomaisen jauhimen (pyörivä kartio kiinteän kartion sisällä). Jauhatuslevyjen välinen rako säätelee jauhatusintensiteettiä - pienempi rako=voimakkaampi jauhatus=enemmän fibrillaatiota ja kuidun lyhenemistä. Jauhatus mitataan "Schopper-Riegler-asteina" (aste SR) tai "Canadian Standard Freeness" (CSF) - korkeampi SR-aste (tai pienempi CSF)=jalostetumpi massa.
Laitteen tekniset tiedot:
| Parametri | Tyypillinen alue | Huomautuksia |
|---|---|---|
| Jauhimen tyyppi | Kaksoislevy-tai kartiomainen | Kaksois-kiekko on yleisempi muottimassalle |
| Moottorin teho | 15-100 kW | Riippuu tuotantonopeudesta ja jauhatusintensiteetistä |
| Massan konsistenssi | 3-5% | Normaali sakeus jalostukseen |
| Jalostusaste | 20-45 astetta SR (300-600 CSF) | Alempi=vähemmän hienostunut (vahvempi, kookkaampi); korkeampi=hienostuneempi (tasaisempi, tiheämpi, mutta pienempi repäisylujuus) |
| Spesifinen energia | 50-300 kWh/tonni | Energiapanos massatonnia kohden; säätelee jauhatusvoimakkuutta |
Keskeinen näkemys:Jauhatus on kriittinen parametri, joka vaikuttaa lopputuotteen lujuuteen, pinnan sileyteen, tiheyteen ja vedenpoistonopeuteen. Ali-jalostettu massa (matala SR-aste) tuottaa vahvoja, tilaa vieviä, karkeita tuotteita, joiden pinnan sileys on huono. Yli-jalostettu massa (korkea SR-aste) tuottaa sileitä, tiheitä tuotteita, joilla on pienempi repäisylujuus ja hitaampi vedenpoisto (mikä vähentää muovausnopeutta ja lisää kuivausenergiaa). Optimaalinen jauhatusaste riippuu tuotetyypistä: siirto-muovatut tuotteet (joissa lujuus ja vedenpoisto ovat tärkeitä) jauhetaan tyypillisesti 20-30 asteen SR:ään; lämpömuovatut tuotteet (joissa pinnan sileys ja tiheys ovat tärkeitä) jalostetaan tyypillisesti 30-45 asteeseen SR.
Yleiset laatuongelmat:(1) Alhainen-hionta - karkea pinta, alhainen tiheys, huono pinnan sileys, heikko kuitujen välinen -sidos. (2) Yli-jalostus - alhainen repäisylujuus, hidas valuminen (pienempi tuotantonopeus), korkea kuivausenergia, hauras tuote. (3) Epäjohdonmukainen jalostus - vaihtelee tuotelaadusta erästä toiseen; ohjataan tarkkailemalla jalostusastetta (aste SR/CSF) ja ominaisenergiaa.
1.5 Kemialliset lisäaineet ja sellun varastointi
Jauhatuksen jälkeen massalietteeseen sekoitetaan kemiallisia lisäaineita sen ominaisuuksien muuttamiseksi ja massa varastoidaan muovausvalmiin konearkkuun (tai perälaatikkoon).
Yleiset kemialliset lisäaineet:
- Märkälujuushartsit (PAE, MF):Lisätty 0,5-2 paino-% kuitua lujuuden säilyttämiseksi märkänä. Välttämätön elintarvike-käyttöön ja korkean kosteuden kohteisiin.
- Liimausaineet (AKD, ASA):Lisätty 0,1-0,5 painoprosenttia, jotta pinta on vettä hylkivä.
- Retentioaineet (polyakryyliamidi, kationinen tärkkelys):Lisätty 0,05-0,2 % parantamaan kuidun pysymistä muovauksen aikana (vähentämään kuituhävikkiä muottiverkon läpi) ja parantamaan vedenpoistoa.
- Vaahdonestoaineet:Lisätty säätelemään vaahtoamista massoinnin ja muovauksen aikana.
- Väriaineet/pigmentit:Lisätty massan värjäämiseen (muokattuihin{0}}värillisiin tuotteisiin).
- pH:n säätöaineet (NaOH, aluna):Lisätty säätelemään pH:ta (tyypillisesti 6,5-8,5 PAE-märkälujuushartsille; 4,5-6,0 MF-märkälujuushartsille ja hartsiliimaukselle).
- ESD-lisäaineet:Lisätty ESD{0}}turvallisille tuotteille (elektroniikkapakkaukset).
Sellun varastointi:Valmistettu massa varastoidaan konekammiossa (isossa, sekoitettussa säiliössä) 0,5-2 %:n sakeudessa (laimennettuna 3-5 % jauhatuskonsistenssista). Koneen kotelo pitää massan hyvin sekoitettuna (estäen kuitujen laskeutumisen) ja tasaisen lämpötilan ja koostumuksen. Konearkista massa pumpataan muovauskoneen perälaatikkoon, jossa se edelleen laimennetaan muovaussakeuteen (tyypillisesti 0,3-1,0 %).
Yleiset laatuongelmat:(1) Epäjohdonmukainen lisäaineannostus - vaihtelevat tuotteen ominaisuudet (märkälujuus, vedenkestävyys, väri); ohjataan tarkkojen annostelupumppujen ja online-valvonnan avulla. (2) Lisäaineiden yhteensopimattomuus - jotkin lisäaineet (esim. kationiset PAE ja anioniset väriaineet) voivat reagoida toistensa kanssa vähentäen tehokkuutta; valvotaan oikean lisäysjärjestyksen ja -annoksen avulla. (3) Kuitujen laskeutuminen varastoon - riittämättömän sekoituksen vuoksi; tuloksena vaihteleva massan sakeus ja tuotteen laatu.
Vaihe 2: Muodostaminen
Muotoilu on muovatun massan valmistuksen ydinvaihe - siinä nestemäinen massaliete muunnetaan 3D-alustan muotoon. Muovausprosessissa käytetään verkkomuottia (metallimuottia, joka on päällystetty hienolla verkkoseulalla) ja tyhjiöimua kuitujen kerrostamiseksi muotin pinnalle, jolloin syntyy alustan muoto.
2.1 Muotoiluperiaatteet
Miten se toimii:Verkkomuotti (alustan muotoinen - joko uros tai naaras) upotetaan massalietteeseen (tai suihkutetaan sillä). Tyhjiö levitetään muotin läpi, imetään vettä verkon läpi ja kerrostetaan kuituja muotin pinnalle. Mitä enemmän kuituja kerrostuu, kuitumatto kasvaa paksummaksi - muodostusaika säätelee seinämän paksuutta (pidempi muodostusaika=paksumpi seinä). Kun haluttu paksuus on saavutettu, tyhjiö lopetetaan ja muotti nostetaan pois lietteestä. Märkä kuitumatto (alusta) pysyy nyt muotilla jäännöstyhjiön ja pintajännityksen ansiosta.
Keskeiset muodostusparametrit:
| Parametri | Tyypillinen alue | Vaikutus tuotteeseen |
|---|---|---|
| Massan sakeus (muovaus) | 0.3-1.0% | Matalampi konsistenssi=tasaisempi kuidun muodostuminen, mutta hitaampi muodostuminen; korkeampi konsistenssi=nopeampi muodostuminen, mutta vähemmän yhtenäinen |
| Tyhjiöpaine | 0,03–0,08 MPa (300–800 mbar) | Korkeampi tyhjiö=nopeampi valuminen ja muodostuminen, mutta voi aiheuttaa kuidun kulkeutumista ja epätasaista paksuutta |
| Muodostumisaika | 2-15 sekuntia | Pidempään=paksumpi seinä (1,5-10 mm); hallitsee materiaalin käyttöä ja lujuutta |
| Muotin verkkokoko | 40-100 mesh (0,15-0,4 mm aukot) | Tarkempi verkko=sileämpi pinta, mutta hitaampi vedenpoisto ja enemmän tukkeutumista; karkeampi verkko=nopeampi vedenpoisto, mutta karheampi pinta |
| Muotin lämpötila | 20-50 astetta C | Lämmin muotti=nopeampi valuminen ja helpompi irrotus; Jotkut koneet käyttävät kuumennettuja muotteja |
| Märkä alustan kosteuspitoisuus | 70-80% | Muodon jälkeen alustassa on 70-80 % vettä (painosta) - on kuivattava 6-10 % |
2.2 Muovauskonetyypit
Muottimassan valmistuksessa käytetään kolmea päätyyppiä muovauskoneita, joilla kullakin on erilaiset ominaisuudet, tuotantonopeudet ja tuoteominaisuudet:
1. edestakaisin liikkuva (pysty) muovauskone.Yleisin siirto{0}}muovattujen tuotteiden tyyppi. Muovausmuotti liikkuu pystysuunnassa (ylös ja alas) - se uppoaa massalietteeseen, alipaineella muodostetaan alusta, jonka jälkeen muotti nousee ylös lietteestä. Märkä alusta siirretään sitten kuivausmuottiin (joka liikkuu vaakasuunnassa muovausmuottiin) ja vapautetaan kuivausmuottiin. Kuivausmuotti kuljettaa alustan kuivaustunneliin.
- Tuotantoaste:100-600 sykliä tunnissa (riippuen tuotteen koosta ja monimutkaisuudesta).
- Tuotteet:Munalaatikot, tuotantoalustat, pullotelineet, teollisuusalustat, kulmasuojat -vakiosiirto-muovatut tuotteet.
- Edut:Monipuolinen (voi tuottaa laajan valikoiman kokoja ja muotoja), suhteellisen alhaiset kustannukset, helppo vaihtaa muotit.
- Rajoitukset:Pienempi tuotantonopeus kuin pyörivillä koneilla, rajoitettu siirto{0}}muovattuihin tuotteisiin (ei lämpömuovattuja).
2. Pyörivä (sylinterimäinen) muovauskone.Korkean{0}}tuotantokoneen, jossa muovausmuotit on asennettu pyörivälle sylinterille (rummulle). Kun sylinteri pyörii, jokainen muotti uppoaa pohjassa olevaan massalietteeseen, alipaineella muodostetaan alusta ja muodostettu alusta siirretään kuivausmuottiin (joka on myös asennettu pyörivälle sylinterille), kun muotit kohtaavat yläosassa. Kuivausmuotit kuljettavat alustat kuivaustunnelin läpi.
- Tuotantoaste:500-3000 sykliä tunnissa (paljon enemmän kuin edestakaisin).
- Tuotteet:Suurten{0}}volyymien standardituotteet - munalaatikot, tuotantoalustat, pullotelineet, ravitsemistuotteet (lautaset, kulhot).
- Edut:Erittäin korkea tuotantoaste (ihanteellinen suurille{0}}määrille vakiotuotteille), tasainen laatu, alhaisemmat yksikkökustannukset.
- Rajoitukset:Suurempi alkuinvestointi, vähemmän monipuolinen (muotin vaihdot ovat monimutkaisempia ja{0}}aikaa vieviä), rajoitettu suhteellisen yksinkertaisiin tuotemuotoihin, ei sovellu pienille-volyymille tai mukautetuille tuotteille.
3. Lämpömuovauskone (kuuma-puristin).Käytetään lämpömuovattujen (hieno)muovattujen massatuotteiden valmistukseen. Muovausvaihe on samanlainen kuin edestakaisin muovaus (verkkomuotti uppoaa massalietteeseen ja tyhjiö muodostaa alustan), mutta muovauksen jälkeen märkä alusta siirretään suoraan kuumalle-puristusasemalle -, jossa se puristetaan kahden kuumennetun alumiinimuotin (ylempi ja alempi) välissä korkeassa paineessa ja lämpötilassa. Kuumapuristus samanaikaisesti kuivaa, tiivistää ja tasoittaa alustan - luoden ensiluokkaisen pinnan ja tiukat toleranssit, jotka ovat tyypillisiä lämpömuovatuille tuotteille.
- Tuotantoaste:80-400 sykliä tunnissa (alempi kuin siirtomuovattu puristusvaiheen vuoksi).
- Tuotteet:Ensiluokkaiset kuluttajatuotteet - elektroniikkaosat, kosmetiikkapakkaukset, viini-/lahjapakkaukset, korkealuokkaiset ruokatarjottimet, räätälöidyt-muotoiset tuotteet.
- Edut:Tuottaa sileitä, tiiviitä, tarkkoja tuotteita tiukoilla toleransseilla (± 0,2-0,5 mm), korkealuokkaisella pintakäsittelyllä, kohokuviointi-/korkokuviointiominaisuuksilla, mukautetuilla väreillä.
- Rajoitukset:Pienempi tuotantonopeus, korkeammat työkalukustannukset (lämmitetyt alumiinimuotit ovat kalliimpia kuin verkkomuotit), korkeammat energiakustannukset (muottien lämmitys), rajoitettu ohuempiin seiniin (1-3 mm).
2.3 Muotin suunnittelu ja valmistus
Muotti on yksi muovausprosessin tärkeimmistä osista - se määrittää alustan muodon, mitat, pintarakenteen ja laadun. Muotin suunnittelu on erikoistunut tekniikan ala, joka vaatii asiantuntemusta nestedynamiikasta, kuitupinnoituksesta, kuivauskutistumisesta ja rakennesuunnittelusta.
Muotin komponentit:
- Muotin muodostaminen (uros tai naaras):Muotti, joka joutuu kosketuksiin massalietteen kanssa ja muodostaa alustan muodon. Se on valmistettu alumiinista (kevyen painon ja korroosionkestävyyden vuoksi) tai ruostumattomasta teräksestä (kestävyyden vuoksi), ja se on peitetty ohuella verkkokankaalla (40-100 mesh), joka päästää veden läpi mutta säilyttää kuidut. Muotissa on sisäiset alipainekanavat, jotka jakavat tyhjiön tasaisesti muotin pinnalle.
- Kuivausmuotti (siirto{0}}muovattua):Muotti, joka vastaanottaa märän alustan muodostusmuotista ja kuljettaa sen kuivaustunnelin läpi. Se on myös valmistettu alumiinista tai ruostumattomasta teräksestä, verkkopinnalla ja tyhjiökanavilla. Kuivausmuotti on hieman suurempi kuin muovausmuotti (kuivauksen aikana tapahtuvan kutistumisen huomioon ottamiseksi) ja sen muoto on yhteensopiva.
- Kuuma-puristusmuotit (lämpömuovattua):Kaksi yhteensopivaa alumiinimuottia (ylempi ja alempi), jotka puristavat märkää alustaa kuumapuristuksen aikana. Niitä lämmitetään (tyypillisesti sähköpatruunalämmittimillä tai höyryllä) ja niissä on sileä, kiillotettu pinta (ei verkkoa), joka luo sileän tuotteen pinnan. Muoteissa voi olla kaiverrettuja kuvioita kohokuviointia/kuviointia varten.
- Leikkaava meisti:Terässuulake tai pyörivä leikkaussuulake, joka leikkaa tarjottimen reunat tarkkoihin mittoihin kuivumisen jälkeen.
Muotin suunnitteluun liittyviä näkökohtia:
- Syvyyskulma:Kaikilla muotin pinnoilla on oltava vetokulma (yleensä 3-7 astetta), jotta alusta voi irrota muotista repeytymättä tai muodonmuutosta. Pystyseinät (0-asteinen veto) eivät ole mahdollisia valetussa massassa - alusta tarttuisi muottiin.
- Seinän paksuus:Muotin rakenne (silmäkoko, tyhjiöjakauma, muovausaika) ohjaa seinämän paksuutta. Paksummat seinät vaativat pidemmän muovausajan ja enemmän kuitua -, mutta antavat enemmän lujuutta.
- Ribbitus ja rakenteelliset ominaisuudet:Rivat, aallot ja muut rakenteelliset ominaisuudet on sisällytetty muotin suunnitteluun lisäämään alustan lujuutta ja jäykkyyttä lisäämättä liikaa materiaalia. Rivan muotoilu (korkeus, leveys, etäisyys) on kriittinen puristuslujuuden ja pinoamisen kannalta.
- Kutistumisen kompensointi:Valettu massa kutistuu kuivauksen aikana (tyypillisesti 2-5 % kussakin mitassa, riippuen kuitutyypistä, tiheydestä ja kuivausolosuhteista). Muotti on suunniteltava ylikokoiseksi tämän kutistumisen kompensoimiseksi - jotta kuivattu alusta täyttää tavoitemitat.
- Tyhjiöjakauma:Muotin sisäiset alipainekanavat on suunniteltava siten, että tyhjiö jakautuu tasaisesti muotin pinnalle - epätasainen tyhjiö aiheuttaa kuitujen epätasaisen kertymisen (joillakin alueilla paksumpia, toisilla ohuempia) ja tuotevirheitä.
- Viemäröinti:Muotin on annettava veden valua vapaasti muotoilun aikana - huono vedenpoisto aiheuttaa hidasta muodostumista, epätasaista paksuutta ja vikoja. Kuivumiseen vaikuttavat silmäkoko, tyhjiökanavan rakenne ja massan sakeus.
Muotin hinta ja toimitusaika:
| Muotin tyyppi | Kustannusalue (USD) | Toimitusaika | Huomautuksia |
|---|---|---|---|
| Siirto-muovattu muovaus + kuivausmuottisarja | $1,500-$6,000 | 2-4 viikkoa | Alumiini verkolla; sisältää muotin muodostamisen ja kuivausmuotin |
| Lämpömuovattu kuuma{0}}puristusmuottisarja (ylempi + alempi) | $3,000-$12,000 | 3-6 viikkoa | Lämmitetty alumiini, kiillotettu; sisältää ylä- ja alamuotit |
| Trimmaussuutin (terässääntö) | $200-$1,000 | 1-2 viikkoa | Reunojen leikkaamiseen; saattaa olla tarpeen vaihtaa 50 000-200 000 leikkauksen jälkeen |
| Pyörivä koneen muottisarja | $5,000-$20,000 | 4-8 viikkoa | Useita muotteja sylinteriä kohden; korkeammat kustannukset tarkkuusvaatimusten vuoksi |
Yleiset muotoilun laatuongelmat:(1) Epätasainen seinämän paksuus -, joka johtuu epätasaisesta tyhjiön jakautumisesta, huonosta massan virtauksesta tai väärästä muotin suunnittelusta; johtaa heikkoihin kohtiin ja epäjohdonmukaiseen laatuun. (2) Neulanreiät ja ohuet täplät -, jotka johtuvat epäpuhtauksista, huonosta kuidun peittävyydestä tai liiallisesta tyhjiöstä; aiheuttaa vuotoja ja heikkoja kohtia. (3) repeytyminen irrotuksen aikana -, joka johtuu riittämättömästä vetokulmasta, karkeasta muotin pinnasta tai väärästä irrotustekniikasta; seurauksena on vaurioituneet lokerot. (4) Kuitujen migraatio (kuitujen pesu) - liiallisesta tyhjiöstä tai pyörteisestä massan virtauksesta johtuvasta syystä; tuloksena on epätasainen kuitujakauma (paksumpi pohjassa, ohuempi muotin yläosassa). (5) Pinnan karheus -, joka johtuu liian-karkeasta verkosta, ali-jalostetusta massasta tai huonosta muotin pinnasta; tuloksena on karkea, kuitumainen tuotteen pinta.
Vaihe 3: Siirto
Muotoilun jälkeen märkä alusta (70-80 % kosteutta) on siirrettävä muovausmuotista kuivausmuottiin (muovattujen tuotteiden siirtoa varten) tai kuivauskuljettimelle (joissakin lämpömuovausprosesseissa). Siirtovaihe on kriittinen - märkä alusta on erittäin hauras ja voi helposti repeytyä, vääntyä tai tarttua muottiin.
Kuinka se toimii (mäntäkone):Muotoilun jälkeen muodostusmuotti nousee ulos massalietteestä, jolloin märkä alusta pidetään pinnallaan tyhjiön avulla. Kuivausmuotti (asennettu erilliseen mekanismiin) siirtyy paikoilleen muovausmuotin ylä- tai viereen. Kaksi muottia tuodaan yhteen (muovausmuotti painaa märkää alustaa kuivausmuottia vasten), ja tyhjiö vaihdetaan - muovausmuotista kuivausmuottiin -, jolloin märkä alusta vedetään pois muotista kuivausmuottiin. Kuivausmuotti kuljettaa sitten alustan kuivaustunneliin.
Keskeiset siirtoparametrit:
- Siirtopaine:Paine, jolla muovausmuotti painaa alustaa kuivausmuottia vasten - liian vähän painetta ja alusta ei siirry kokonaan; liikaa painetta ja alusta vääntyy tai puristaa ylimääräisen veden epätasaisesti.
- Tyhjiökytkentä:Tyhjiökytkimen ajoitus ja paine muovausmuotista kuivausmuottiin - on koordinoitava tarkasti, jotta varmistetaan puhdas siirto ilman repeytymistä.
- Muotin kohdistus:Muovausmuotin ja kuivausmuotin on oltava tarkasti kohdakkain - kohdistusvirhe aiheuttaa sen, että alusta on väärässä paikassa kuivausmuotissa, mikä johtaa muodonmuutokseen kuivauksen aikana ja mittavirheisiin.
- Julkaisuagentit:Joissakin koneissa käytetään pientä määrää irrotusainetta (esim. hienoa vesisumua tai elintarviketurvallista irrotusainetta) auttamaan alustaa irrottamaan muovausmuotista.
Yleiset siirron laatuongelmat:(1) Epätäydellinen siirto - alustasta jää muodostusmuottiin; johtuvat riittämättömästä siirtopaineesta, huonosta alipainekytkimestä tai muotin pintaongelmista. (2) Lokeron repeytyminen - repeytyy siirron aikana; johtuen kohdistusvirheestä, liiallisesta siirtopaineesta tai riittämättömästä vetokulmasta. (3) Muodonmuutos - tarjotin on venynyt tai puristettu siirron aikana; johtuu liiallisesta siirtopaineesta tai kohdistusvirheestä. (4) Liimaus - alusta tarttuu muottiin eikä siirry; johtuu karkeasta muotin pinnasta, riittämättömästä vapautumisesta tai väärästä tyhjiön ajoituksesta.
Vaihe 4: Kuivaus
Kuivaus on yksi -intensiivisimmistä ja laatu{1}}kriittisimmistä valumassan valmistuksen vaiheista. Märkä alusta (70-80 % kosteutta) on kuivattava lopulliseen kosteuspitoisuuteen 6-10 %, jolloin 60-70 % alustan painosta poistuu vedena. Kuivausprosessia on valvottava huolellisesti, jotta varmistetaan täydellinen kuivuminen aiheuttamatta vikoja (vääristymiä, halkeamia, värimuutoksia, epätasaista kutistumista).
4.1 Kuivausmenetelmät
1. Tunneliuuni (kuljetinkuivain).Yleisin kuivausmenetelmä{0}}muovattujen tuotteiden siirtämiseen. Tarjottimet (kuivausmuoteissaan) kuljetetaan pitkän, lämmitetyn tunnelin läpi kuljettimella. Tunneli on jaettu useisiin lämpötilavyöhykkeisiin, joissa kuumaa ilmaa (lämmitettynä kaasulla, höyryllä tai sähköelementeillä) puhalletaan tarjottimien yli ja läpi. Tarjottimet liikkuvat tunnelin läpi kontrolloidulla nopeudella, ja kunkin vyöhykkeen lämpötilaa ja ilmavirtaa valvotaan tarkasti.
- Tunnelin pituus:10-50 metriä (riippuen tuotantonopeudesta ja kuivausajasta).
- Kuivumisaika:5-30 minuuttia (riippuen seinämän paksuudesta, tiheydestä ja lämpötilasta).
- Lämpötila:120-200 astetta C (kuivausvyöhykkeillä); laskee vähitellen ulostuloa kohti lämpöshokin estämiseksi.
- Ilmavirta:1-5 m/s (konvektiivinen lämmönsiirto); ilma kierrätetään raitisilmameikin kanssa kosteuden poistamiseksi.
- Energian lähde:Maakaasu (yleisin, edullisin), höyry tai sähkö (puhtaampi mutta kalliimpi).
2. Kuuma-puristuskuivaus (lämpömuovatuille tuotteille).Lämpömuovattujen tuotteiden kuivaus yhdistetään kuuma{0}}puristusvaiheeseen. Märkä alusta asetetaan kahden kuumennetun muotin väliin (150-220 astetta C) ja puristetaan korkeassa paineessa (0,5-5 MPa). Muottien lämpö höyrystää tarjottimessa olevan veden ja paine puristaa vesihöyryn (ja osan nestemäisestä vedestä) ulos muottien tuuletusaukkojen kautta. Kuumapuristuskuivausvaihe kuivaa, tiivistää ja tasoittaa tarjottimen samanaikaisesti - yhdessä vaiheessa, joka kestää 10-60 sekuntia (paljon nopeammin kuin tunnelikuivaus).
- Muotin lämpötila:150-220 astetta C (sähköllä tai höyryllä lämmitetty).
- Puristuspaine:0,5-5 MPa (riippuen tuotteen paksuudesta ja tiheydestä).
- Puristusaika:10-60 sekuntia (riippuen seinämän paksuudesta ja kosteuspitoisuudesta).
- Jäännöskosteus puristuksen jälkeen:8-15 % (saattaa vaatia toissijaisen kuivausvaiheen tunneliuunissa saavuttaakseen 6-10 %).
3. Mikroaaltokuivaus (erikoistunut).Joissakin erikoistoiminnoissa käytetään mikroaaltouunikuivausta -, jossa mikroaaltoenergia lämmittää vesimolekyylejä suoraan (ilman lämmittämisen ja lämmön siirtämisen tuotteelle sijaan). Mikroaaltokuivaus on nopeampaa ja energiatehokkaampaa-kuin konvektiivinen kuivaus, mutta se on kalliimpaa asentaa ja voi aiheuttaa epätasaista kuumenemista (kuumia kohtia), jos sitä ei valvota tarkasti. Sitä käytetään pääasiassa paksuseinäisille-seinätuotteille tai tuotteille, joiden geometria on monimutkainen ja joita on vaikea kuivata tasaisesti konvektiivisella lämmöllä.
4.2 Kuivausparametrit ja laatu
Tärkeimmät kuivausparametrit:
| Parametri | Tyypillinen alue | Vaikutus tuotteeseen |
|---|---|---|
| Kuivauslämpötila | 120-200 astetta C (tunneli); 150-220 astetta C (kuumapuristus) | Korkeampi lämpötila=nopeampi kuivuminen, mutta vääntymisen, halkeilun ja värimuutosten vaara (kelttuminen/ruskeaminen) |
| Kuivumisaika | 5-30 min (tunneli); 10-60 s (kuuma painallus) | Riittämätön kuivuminen=korkea kosteus (hoettumisriski, heikko lujuus); ylikuivuva=hauraus ja energiahukkaa |
| Ilmavirran nopeus | 1-5 m/s (tunneli) | Suurempi ilmavirta=nopeampi kuivuminen (konvektiivisempi lämmönsiirto), mutta voi aiheuttaa alustan liikettä/muodonmuutoksia |
| Lämpötilaprofiili | Valmistunut (korkea keskellä, matalampi sisään-/uloskäynnissä) | Estää lämpöshokin (äkillinen korkea lämpötila aiheuttaa pinnan kuivumisen ennen kuin sisäinen kosteus pääsee poistumaan - aiheuttaen rakkuloita ja halkeilua) |
| Lopullinen kosteuspitoisuus | 6-10% | Tavoitealue - optimaalinen voiman ja joustavuuden tasapaino |
| Kutistuminen | 2–5 % (jokainen mitta) | On kompensoitava muotin suunnittelussa; epätasainen kutistuminen aiheuttaa vääntymistä |
Yleiset kuivauksen laatuongelmat:(1) Vääntyminen -, joka johtuu epätasaisesta kuivumisesta (toinen puoli kuivuu nopeammin kuin toinen, mikä aiheuttaa erilaista kutistumista); tasainen ilmavirtaus ja lämpötila sekä kuivausmuotteja, jotka pitävät alustan muodon, estetään. (2) Halkeilu -, joka johtuu liian-nopeasta kuivumisesta (pinta kuivuu ja kovettuu ennen kuin sisäinen kosteus pääsee poistumaan aiheuttaen sisäistä painetta ja halkeilua); asteittainen lämpötilaprofiili ja kontrolloitu kuivausnopeus estävät. (3) Värinmuutos (keltaisuus/ruskeutuminen) - liiallisesta lämpötilasta tai pitkittyneestä kuivumisajasta (selluloosan lämpöhajoaminen); estetty säätämällä lämpötilaa ja kuivumisaikaa. (4) Epätäydellinen kuivuminen (korkea kosteus) - riittämättömästä kuivumisajasta tai alhaisesta lämpötilasta johtuen; johtaa alhaiseen lujuuteen, homeen kasvuun varastoinnin aikana ja mittojen epävakauteen. (5) Yli-kuivuminen (vähän kosteus) - liiallisesta kuivumisajasta tai korkeasta lämpötilasta johtuen; aiheuttaa haurautta, halkeilua ja heikentää iskunkestävyyttä. (6) Liian nopean kuivumisen aiheuttama rakkula - (sisäinen vesi höyrystyy ja muodostaa kuplia pinnan alle); estetty kontrolloidulla kuivausnopeudella.
Vaihe 5: Kuumapuristus / lämpömuovaus (vain lämpömuovatuille tuotteille)
Lämpömuovattujen (hieno)muovattujen massatuotteiden kuuma{0}}puristusvaihe erottaa ne tavallisista siirto{1}}muovatuista tuotteista. Muotoilun ja osittaisen kuivauksen jälkeen (tai välittömästi muovauksen jälkeen, riippuen prosessista) alusta puristetaan kahden kuumennetun alumiinimuotin väliin - samanaikaisesti kuivaamalla, tiivistäen ja tasoittaen tuotetta.
Miten se toimii:Märkä tai osittain kuivattu alusta asetetaan alemmalle lämmitetylle muotille (jossa on alustan uros- tai naarasmuoto). Ylempi kuumennettu muotti (sopiva muoto) laskeutuu ja puristaa alustan korkealla paineella. Muottien lämpö (150-220 astetta C) höyrystää astiassa olevan veden, ja paine (0,5-5 MPa) tiivistää kuidut ja puristaa vesihöyryn pois muottien tuuletusaukkojen kautta. Puristusajan (10-60 sekuntia) jälkeen ylämuotti nousee ja valmis alusta poistetaan. Tuloksena on sileä, tiivis, tarkka tuote, jonka molemmin puolin samettimainen pinta.
Pikanäppäin{0}}painalluksen parametrit:
| Parametri | Tyypillinen alue | Vaikutus tuotteeseen |
|---|---|---|
| Muotin lämpötila | 150-220 astetta | Korkeampi lämpötila=nopeampi kuivuminen ja tasaisempi pinta, mutta riski värjäytymisestä ja homeen kulumisesta |
| Puristuspaine | 0,5-5 MPa | Korkeampi paine=tiheämpi, vahvempi, sileämpi tuote, mutta suurempi energia ja homeen kuluminen; rajoittaa alustan paksuus ja kuitutyyppi |
| Painamisaika | 10-60 sekuntia | Pidempi aika=täydellisempi kuivuminen ja parempi pinta, mutta pienempi tuotantonopeus |
| Alkukosteuspitoisuus | 50-75 % (märkä) tai 15-25 % (esikuivattu) | Märkäpuristus=enemmän vettä poistamaan (pidempi aika, enemmän energiaa), mutta parempi kuitutiivistys; esikuivattu=nopeampi puristus, mutta saattaa vaatia erillisen kuivausvaiheen |
| Lopullinen kosteuspitoisuus | 6-12% | May require secondary drying if >10% |
| Tiheys puristuksen jälkeen | 300-650 kg/m³ | Paljon korkeampi kuin siirto-muovattu (150-300 kg/m³) - vastuussa vahvemmasta lujuudesta ja sileämmästä pinnasta |
Kohokuviointi ja kohokuviointi:Kuuma{0}}puristusmuotteihin voidaan kaivertaa kuvioita, logoja tai tekstuureja -, jotka luovat kohokuvioituja (kohokuvioituja) tai sisennettyjä (kohotettuja) piirteitä alustan pintaan. Kohokuviointi/kuviointi tehdään kuuma-puristusvaiheen aikana, kun puristettu kuitu saa kaiverretun muotin muodon. Tämä on ensiluokkainen ominaisuus, joka lisää pakkaukseen brändäystä ja tuntoajelua.
Yleiset kuumat{0}}lehdistön laatuongelmat:(1) Puutteellinen kuivuminen - riittämättömästä puristusajasta tai alhaisesta lämpötilasta johtuen; aiheuttaa suurta kosteutta ja epävakautta. (2) Pintaviat (naarmut, kolhut) - muotin pinnan vaurioista tai muotissa olevista roskista; aiheuttaa huonon pinnan ulkonäön. (3) Epätasaisesta paineesta tai lämpötilasta johtuva epätasainen tiheys -; tuloksena on vaihteleva vahvuus ja ulkonäkö. (4) repeämä -, joka johtuu riittämättömästä vetokulmasta, karkeasta muotin pinnasta tai virheellisestä irrotuksesta; seurauksena on vaurioituneet lokerot. (5) Värinmuutos - liiallisesta lämpötilasta tai puristusajasta; johtaa kellastumiseen tai ruskeutumiseen. (6) Epätäydellinen kohokuviointi - riittämättömän paineen tai puristusajan vuoksi; aiheuttaa himmeitä tai epätäydellisiä kohokuvioituja piirteitä.
Vaihe 6: Leikkaaminen ja viimeistely
Kuivauksen (ja lämpömuovattujen tuotteiden kuumapuristuksen) jälkeen tarjottimien reunojen ympärillä on yleensä ylimääräistä materiaalia ("vilkku" tai "purse"), joka on poistettava, jotta saavutetaan tarkat mitat ja puhtaat reunat. Leikkaamista käytetään myös reikien, rakojen tai muiden ominaisuuksien luomiseen lokeroon.
Leikkausmenetelmät:
1. Teräksinen stanssaus.Yleisin leikkausmenetelmä. Terässuulake (terävä terästerä, joka on taivutettu tarjottimen reunan muotoon, asennettu puu- tai muovilevylle) painetaan alustaa - vasten, joka leikkaa muotoillun massan läpi puhtaan ja tarkan reunan luomiseksi. Suulake on asennettu meistin-leikkauspuristimeen (joko tasopuristimeen tai pyörivään puristimeen), ja alustat syötetään läpi manuaalisesti tai automaattisesti.
- Edut:Edullinen, monipuolinen (voi leikata monimutkaisia muotoja ja reikiä), helposti vaihdettavat meistit, sopii pieniin ja keskikokoisiin volyymeihin.
- Rajoitukset:Muotin kuluminen (teräsviivaterät tarvitsevat teroitusta tai vaihtoa 50 000-200 000 leikkauksen jälkeen), hieman vähemmän tarkkoja kuin muut menetelmät, voivat aiheuttaa pölyä (pieniä kuituhiukkasia) leikkauksen aikana.
- Tyypillinen toleranssi:±0,3-0,5 mm.
2. Pyörivä stanssaus.Suuren-volyymin tuotannossa käytetään pyörivää meistileikkuria (sylinterimäinen muotti, jossa on leikkuuterät). Tarjottimet syötetään pyörivän muottisylinterin ja puristustelan väliin - muotti leikkaa reunat alustan kulkiessa läpi. Pyörivä stanssaus on nopeampaa kuin tasomaistaus, ja se soveltuu suurien-volyymien standardituotteisiin.
- Edut:Suuri nopeus (sopii suurelle volyymille), tasainen laatu, alhaiset työvoimakustannukset.
- Rajoitukset:Korkeammat alkuperäiset kustannukset (pyörivä muotit ovat kalliimpia kuin teräsviivamuotit), vähemmän monipuoliset (muotinvaihdot ovat monimutkaisempia), sopivat suhteellisen yksinkertaisiin muotoihin.
3. CNC-jyrsintä / laserleikkaus.Pienen{0}}volyymin prototyypeille tai erittäin monimutkaisille muodoille voidaan käyttää CNC-reititystä (tietokone-ohjattu leikkaustyökalu) tai laserleikkausta (kohdistettu lasersäde). Nämä menetelmät ovat erittäin tarkkoja ja voivat leikata monimutkaisia muotoja, mutta ne ovat hitaampia ja kalliimpia kuin stanssaus -, joka soveltuu prototyyppien tekemiseen tai erittäin vähäiseen tuotantomäärään-.
- Edut:Erittäin tarkka, voi leikata monimutkaisia 3D-muotoja, ilman työkalukustannuksia (laserleikkaukseen).
- Rajoitukset:Hidas (ei sovi suurelle volyymille), kallis yksikköä kohti, laserleikkaus voi aiheuttaa värimuutoksia (polttoa) leikkausreunassa.
4. Muotissa-leikkaus.Joidenkin lämpömuovattujen tuotteiden leikkaus voidaan tehdä kuuma{0}}puristusvaiheen - aikana, kuuma-puristusmuotit sisältävät leikkuureunan, joka leikkaa alustaa sitä painettaessa. Tämä eliminoi erillisen trimmausvaiheen tarpeen, mikä parantaa tehokkuutta ja tarkkuutta. Muottien leikkaaminen vaatii monimutkaisempia (ja kalliimpia) muotteja, mutta se on kustannustehokasta-suurten-volyymien tuotteissa.
Yleiset leikkauslaatuongelmat:(1) Karkeat tai repeytyneet reunat -, jotka johtuvat tylsistä muotin teristä, väärästä suuttimen paineesta tai liian hauraalta tuotteesta; johtaa huonoon ulkonäköön ja mahdolliseen kuidun irtoamiseen. (2) Epätäydellinen leikkaus -, joka johtuu tylsistä muotin teristä, riittämättömästä paineesta tai väärin kohdistetusta suuttimesta; tuloksena on lokeroita, jotka on yhdistetty leikkaamattomilla kuiduilla. (3) Mittojen epätarkkuus -, joka johtuu väärin kohdistuneesta suuttimesta, tuotteen sijoitteluvirheestä tai meistin kulumisesta; tuloksena on lokeroita, jotka eivät täytä mittavaatimuksia. (4) halkeilu tai repeämä -, joka johtuu liian hauraan tuotteen (yli-kuivauksen), liiallisesta suuttimen paineesta tai väärästä suuttimen suunnittelusta; seurauksena on vaurioituneet lokerot. (5) Pölyn muodostuminen - kuivan, hauraan tuotteen leikkaamisesta; aiheuttaa kuitupölyä, joka voi saastuttaa tuotteen (erityisesti ongelmallista elintarvike- tai puhdastilasovelluksissa); ohjataan pölynkeräysjärjestelmillä ja kostuttamalla tuotetta hieman ennen leikkaamista.
Vaihe 7: Päällystys ja tulostus (valinnainen)
Tuotteille, jotka vaativat sulkuominaisuuksia (vesi, rasva, happi), brändäystä tai ensiluokkaista ulkonäköä, päällystys- ja painatustoimenpiteet tehdään viimeistelyn jälkeen. Nämä ovat valinnaisia vaiheita - monia tavallisia muovattuja massatuotteita (munalaatikoita, tuotantoalustat, teollisuuspakkaukset) käytetään ilman päällystystä tai painatusta.
7.1 Pinnoite
Pinnoituksella levitetään ohut kerros materiaalia (polymeeriä, vahaa tai muuta ainetta) alustan pinnalle sen ominaisuuksien - vedenkestävyyden, rasvankestävyyden, happisulun, pinnan sileyden tai ulkonäön muokkaamiseksi.
Päällystysmenetelmät:
- Spray pinnoite:Pinnoite ruiskutetaan alustan pinnalle ruiskupistoolilla tai automaattisella ruiskujärjestelmällä. Sopii monimutkaisiin 3D-muotoihin (voi pinnoittaa onteloiden sisällä ja ulkopuolella). Siirtoteho on pienempi (osa pinnoitteesta menee hukkaan ylisumuna).
- Kastopinnoite:Tarjotin kastetaan päällystekylpyyn ja valutetaan sitten pois. Tarjoaa täydellisen peiton (kaikki pinnat, mukaan lukien reunat ja vaikeasti saavutettavat--alueet). Saattaa aiheuttaa paksumman pinnoitteen ja pidemmän kuivumisajan.
- Rullapinnoite:Pinnoite levitetään teloilla. Korkea siirtotehokkuus ja tasainen paksuus, mutta rajoitettu tasaisiin tai kevyesti kaareviin pintoihin (ei monimutkaisiin 3D-muotoihin).
- Ekstruusiopinnoitus / laminointi:Ohut polymeerikalvo (esim. PLA, PET) ekstrudoidaan alustan pinnalle tai laminoidaan siihen. Tarjoaa erinomaiset sulkuominaisuudet, mutta on kalliimpi ja voi vaikuttaa kierrätettävyyteen/kompostoitavuuteen. Käytetään pääasiassa korkean-esteen elintarvikesovelluksiin.
- Verhopinnoite:Pinnoite levitetään jatkuvana nesteen "verhona", joka virtaa alustan yli. Tasainen peitto ja korkea siirtotehokkuus, mutta rajoitettu suhteellisen litteisiin tuotteisiin.
Pinnoitetyypit:Vesipohjainen akryyli (yleisin, elintarvike-turvallinen, kierrätettävä/kompostoituva), styreeni-akryyli (parempi rasvankestävyys), polyuretaani (pehmeä-kosketus/samettipinta), PLA (erinomainen veden/rasvankesto, teollisesti kompostoitava), vahaemulsiot (PV-sulku, happipinnoite). (Katso tarkemmat pinnoitteen tekniset tiedot kosteussuojausta koskevasta artikkelista.)
Pinnoitteen kuivuminen/kovettuminen:Pinnoittamisen jälkeen alustat on kuivattava (vesi{0}}pohjaiset pinnoitteet) tai kovetettava (UV-kovettuvat pinnoitteet) kantajan (vesi tai liuotin) poistamiseksi ja jatkuvan kalvon muodostamiseksi. Kuivaus tapahtuu yleensä tunneliuunissa (80-120 astetta, 1-5 minuuttia) tai infrapunalämmittimillä. UV-kovettuvat pinnoitteet kovetetaan UV-valolla (välitön kovettuminen, lämpöä ei tarvita).
7.2 Tulostus
Tulostus lisää grafiikkaa, tekstiä, logoja tai kuvioita lokeron pintaan - tuotemerkin, tuotetietojen, koristeellisten tarkoituksiin tai säädöstenmukaisten merkintöjen vuoksi.
Tulostusmenetelmät:
- Fleksopainatus:Yleisin muovatun massan painomenetelmä. Käyttää joustavia kumi- tai fotopolymeerilevyjä ja nopeasti-kuivuvia-vesipohjaisia musteita. Soveltuu yksinkertaiseen ja keskikokoiseen{4}}grafiikkaan sekä siirto-muovatuille että lämpömuovatuille tuotteille. Voi tulostaa kaareville pinnoille (asianmukaisilla laitteilla).
- Offset-litografia:Käyttää metallilevyjä ja kumipeitteitä musteen siirtoon. Laadukas-grafiikka hienoilla yksityiskohdilla, mutta sopii pääasiassa tasaisille pinnoille (ei monimutkaisille 3D-muodoille). Käytetään korkealaatuiseen-grafiikkaan lämpömuovatuissa tuotteissa, joissa on tasaiset alueet.
- Digitaalinen (mustesuihkutulostus):Käyttää mustesuihkutekniikkaa tulostaakseen suoraan digitaalisista tiedostoista. Levyjä ei tarvita (nopea asennus, sopii lyhyille ajoille ja vaihteleville tiedoille). Sopii lyhyisiin sarjoihin, prototyyppeihin ja mukautettuun/muuttuvaan tulostukseen. Valetun massan tulostuslaatu riippuu pinnasta (pinnoitettu=parempi, päällystämätön=enemmän höyheniä).
- Silkkipainatus:Käyttää verkkoseulaa musteen siirtämiseen stensiilin läpi. Paksu mustepeittävyys, sopii rohkeaseen grafiikkaan ja erikoistehosteisiin (metallinen, hohtava-pimeässä--). Voi tulostaa karkeille pinnoille (siirto{5}}muovattu) ja kaareville pinnoille. Hitaampi kuin flexo suureen äänenvoimakkuuteen.
- Painatus:Siirtää musteen etsatulta levyltä tuotteeseen silikonityynyn avulla. Voi tulostaa monimutkaisille 3D-pinnoille, kaareville alueille ja pienille, -vaikeasti saavutettaville-alueille. Soveltuu logoille, pienelle tekstille ja monimutkaisten lokeromuotojen tuotemerkintöille.
- Kuumaleimaus (folioleimaus):Käyttää lämpöä ja painetta siirtääkseen metallisen tai värillisen kalvon pinnalle. Ensiluokkaiset metalli- tai holografiset efektit. Soveltuu pääasiassa lämpömuovatuille tuotteille (sileä pinta mahdollistaa puhtaan folion siirron). Käytetään logoihin, aksentteihin ja premium-brändeihin.
Mustetyypit:Vesipohjaiset-musteet (yleisin, elintarvike-turvallisia, ympäristöystävällisiä), UV-kovettuvat musteet (välittömästi kovettuva, korkea kestävyys, kirkkaat värit), soija-musteet (uusiutuvat, ympäristöystävälliset), elintarvike-kosketus-turvalliset musteet (elintarvikepakkausten on oltava {{, 6}}-määräysten mukaisia).
Vaihe 8: Laadunvalvonta ja pakkaus
Valmistusprosessin viimeinen vaihe on laadunvalvonta (QC) ja pakkaus - varmistaa, että valmiit lokerot täyttävät määritetyt laatustandardit ja että ne on pakattu asianmukaisesti lähetystä varten.
8.1 Laadunvalvonta
Prosessin{0}}laadunvalvonta (valmistuksen aikana):
- Massan konsistenssi ja lämpötila:Valvotaan jatkuvasti (15-30 minuutin välein) tasaisten muodostusolosuhteiden varmistamiseksi.
- Jalostusaste (aste SR/CSF):Testattu 2-4 tunnin välein tasaisen kuitukäsittelyn varmistamiseksi.
- Märkä alustan paino ja kosteus:Näyte otetaan 1-2 tunnin välein tasaisen muodostumisen (seinän paksuuden) ja kuivumisen varmistamiseksi.
- Kuivauslämpötila ja -nopeus:Valvotaan jatkuvasti (automaattiset anturit) tasaisen kuivauksen varmistamiseksi.
- Silmämääräinen tarkastus:Käyttäjät tarkastavat jokaisessa vaiheessa alustat näkyvien vikojen varalta (repeämiä, reikiä, vääntymiä, värimuutoksia, pintavirheitä).
Valmiin tuotteen laadunvalvonta:
- Silmämääräinen tarkastus:100-prosenttinen tarkastus (tai AQL-näytteenotto ISO 2859 -standardin mukaan) näkyvien virheiden - repeytysten, reikien, vääntymisen, värimuutosten, pintavirheiden, epätäydellisten leikkausten ja painovirheiden varalta. Vialliset alustat hylätään ja kierrätetään (pulpataan takaisin prosessiin).
- Mittatarkastus:Näytteet otetaan 1-2 tunnin välein (tai erää kohden) - alustan mitat (pituus, leveys, korkeus, ontelon koko) mitataan jarrusatulalla tai CMM:llä ja niitä verrataan spesifikaatioihin (tyypillisesti ±0,5 mm siirtomuovatussa, ±0,3 mm lämpömuovatussa).
- Kosteuspitoisuus: Sampled every 2-4 hours - measured with a moisture meter or oven-dry method. Target: 6-10%. Trays with moisture >12 % kuivataan uudelleen-; kosteusalustat<5% may be conditioned (humidified) to reduce brittleness.
- Paino:Näytteet otetaan 1-2 tunnin välein – alustan paino mitataan tasaisen materiaalin käytön ja seinämän paksuuden varmistamiseksi. Paino on hyvä indikaattori muodostumisen johdonmukaisuudesta.
- Vahvuustesti:Suoritetaan erää tai vuoroa kohti - puristuslujuus, murtumislujuus tai vetolujuus (riippuen tuotteesta ja sovelluksesta). Testattu standardoiduilla menetelmillä (ASTM, TAPPI, ISO) ja verrattu spesifikaatioihin.
- Toiminnallinen testaus:Tietyille sovelluksille - pudotustesti, tärinätesti, pinotesti (ISTA tai ASTM D4169), elintarvikkeiden kanssa kosketuksiin joutuvan kulkeutumistesti (FDA, EFSA tai GB), ESD-testaus (ESD{2}}turvallisille tuotteille).
- Pinnoite/tulostuslaatu:Pinnoitetuille/painetuille tuotteille - pinnoitteen paksuus, tarttuvuus (teippitesti), veden/rasvan kestävyys (Cobb-testi, sarjatesti), tulostuslaatu (silmämääräinen tarkastus, värinmittaus spektrofotometrillä), musteen tarttuvuus (hankaustesti).
AQL (acceptable Quality Limit):Useimmat valumassan valmistajat käyttävät AQL-näytteenottoa (standardin ISO 2859-1 / ANSI/ASQ Z1.4 mukaan) valmiiden tuotteiden tarkastamiseen. Tyypilliset AQL-tasot: 2,5 suurille virheille (repeämät, reiät, mittahäiriöt), 4,0 pienet viat (pintavirheet, vähäinen värimuutos). Tietystä AQL:stä sovitaan valmistajan ja asiakkaan kesken tuotteen käyttökohteen ja laatuvaatimusten perusteella.
8.2 Pakkaus ja lähetys
Kun QC on läpäissyt, valmiit alustat pakataan lähetystä varten. Pakkausmenetelmä riippuu tuotteen tyypistä, määrästä ja määräpaikasta.
Pakkausmenetelmät:
- Pinoaminen aaltopahvilaatikoihin:Yleisin menetelmä. Tarjottimet pinotaan (sisäkkäin tai lukittuna) aaltopahvilaatikoihin (yleensä 50-200 alustaa per laatikko, alustan koosta riippuen). Laatikot on sinetöity teipillä ja niissä on tuotetiedot, määrä, eränumero ja kohde.
- Kutistekääre:Suurille-tilavuuksille tai kosteudelle-herkille tuotteille lokerot pinotaan kuormalavoille ja kutistetaan- (muovikalvolla) suojatakseen niitä kosteudelta ja vaurioilta kuljetuksen aikana. Kutistekääre myös stabiloi lavakuormaa.
- Kosteussuoja{0}}pakkaus:Tuotteille, jotka toimitetaan{0}}korkeaan kosteaan kohteisiin tai varastoidaan pitkiä aikoja, käytetään kosteussuojapakkauksia (muovipusseja, kuivausaineita, kosteutta{2}}suojakalvoa) estämään kosteuden imeytyminen varastoinnin ja kuljetuksen aikana.
- Palletointi:Laatikot pinotaan kuormalavoille (yleensä 40-60 laatikkoa per lava, laatikon koosta riippuen) ja kiinnitetään joustavalla kääreellä tai vanteilla. Lavojen mitat ovat tyypillisesti vakiomitat (esim. 1200x1000mm eurolava, 1219x1016mm US-lava) sopimaan tavallisiin kuljetuskontteihin ja kuorma-autoihin.
Toimitukseen liittyvät näkökohdat:
- Kosteuden hallinta:Valettu massa on hygroskooppista - se imee kosteutta ilmasta. Merikuljetuksen aikana (korkea kosteus, lämpötilan vaihtelut) alustat voivat imeä kosteutta, menettäen lujuutta ja mahdollisesti kasvavaa hometta. Kosteussuojapakkauksia- ja kuivausaineita suositellaan merikuljetuksiin. Tavoitekosteuspitoisuus kuljetuksen aikana on 6-8 % (hieman kuivempi kuin tavoite 6-10 %, jotta kosteuden imeytyminen kuljetuksen aikana on mahdollista).
- Pinoamisvoima:Muovattujen massaalustojen kuormalavat voidaan pinota 2-4 korkeaksi (riippuen alustan vahvuudesta ja laatikon rakenteesta). Pohjalaatikoiden on kestettävä yllä olevien laatikoiden paino – varmista, että aaltopahvilaatikot ja tarjottimen pino on suunniteltu odotettuun pinon korkeuteen.
- Kontin lataus:Vientilähetyksiä varten alustat ladataan kuljetuskontteihin (20 jalkaa tai 40 jalkaa). Säiliön tulee olla kuiva ja hyvin tuuletettu-, ja kosteuden hallintaan tulee käyttää kuivausaineita. Lähetyksen kokonaispaino ei saa ylittää kontin painorajaa (tyypillisesti 28 tonnia 40 jalan kontille).
Tuotantohinnat ja kustannusnäkökohdat
Tyypilliset tuotantohinnat
| Tuotetyyppi | Koneen tyyppi | Syklit/tunti | Ontelot/sykli | Tarjottimet/tunti (noin) |
|---|---|---|---|---|
| Munalaatikot (vakio) | Pyörivä | 1,000-3,000 | 1-2 (30 munan laatikkoa) | 1,000-6,000 |
| Valmista tarjottimet (vakio) | Pyörivä tai edestakaisin | 500-2,000 | 1-4 | 500-8,000 |
| Teollisuusalustat (muokattu) | Vastavuoroinen | 100-600 | 1-2 | 100-1,200 |
| Ruokapalvelu (lautaset/kulhot) | Pyörivä | 1,000-3,000 | 2-6 | 2,000-18,000 |
| Lämpömuovattu (elektroniikka/kosmetiikka) | Lämpömuovauspuristin | 80-400 | 1-4 | 80-1,600 |
| Paksu{0}}seinä (raskas teollisuus) | edestakainen (erityinen) | 50-200 | 1 | 50-200 |
Kustannusrakenne
Muovattujen massaalustojen hintaan vaikuttavat useat tekijät:
- Raaka-aine (kuitu):30-50% kokonaiskustannuksista. Kierrätyspaperi on halvin; bagassi ja valkaistu ovat kalliimpia; neitsyt kraft on kallein.
- Energia (kuivaus ja puristus):15-25 % kokonaiskustannuksista. Kuivaus on energiaintensiivisin vaihe. Maakaasu on halvempaa kuin sähkö.
- Työvoima:10-20% kokonaiskustannuksista. Automatisoiduilla linjoilla (pyörivä, lämpömuovaus) on alhaisemmat työkustannukset yksikköä kohti kuin manuaalisilla linjoilla.
- Työkalu (muotit, meistit):Poistot yli tuotantomäärän. Suurten-volyymien tuotteiden yksikköhinta on mitätön. Pieni-volyymituotteissa työkalut voivat olla merkittävä osa kustannuksista.
- Pinnoitteet ja painatus:Lisää 10-50 % tuotteen peruskustannuksiin pinnoitteen/painatuksen tyypistä ja monimutkaisuudesta riippuen.
- QC ja pakkaus:5-10% kokonaiskustannuksista.
- Yleiskulut ja voitto:10-20% kokonaiskustannuksista.
Tyypilliset kustannusalueet (FOB-tehdas, vain viitteeksi):
| Tuotetyyppi | Kustannusalue (USD per yksikkö) | Huomautuksia |
|---|---|---|
| Munalaatikko (30 munaa, vakio) | $0.05-$0.15 | Suuri määrä, kierrätyspaperia, ei pinnoitetta |
| Tuotantoalusta (vakio) | $0.08-$0.25 | Suuri määrä kierrätyspaperia |
| Ruokapalvelu (lautanen/kulho, bagasse) | $0.03-$0.10 | Erittäin suuri määrä, bagassi |
| Teollinen tarjotin (muokattu, keskikokoinen) | $0.30-$1.50 | Keskimääräinen tilavuus, mukautettu muotti, kierrätetty paperi |
| Lämpömuovattu (elektroninen sisäosa, pieni) | $0.50-$2.00 | Keskikokoinen, valkaistu/bagasse, sileä pinta |
| Lämpömuovattu (kosmetiikka, premium, päällystetty) | $1.00-$5.00 | Pieni-keskimääräinen volyymi, pinnoitus, painatus, kohokuviointi |
| Paksu{0}}seinä (raskas teollisuus, iso) | $1.00-$5.00 | Pieni määrä, paksut seinät, mukautettu muotti |
Huomautus: Nämä ovat likimääräisiä FOB-tehdaskustannusalueita vain viitteeksi - todelliset kustannukset riippuvat tuotteen koosta, monimutkaisuudesta, tilavuudesta, materiaalista, pinnoitteista, painatuksesta ja muista tekijöistä. Hanki aina tarjous valmistajilta tietyistä tuotteista.
Bottom Line
Valetun massaalustan valmistus on monivaiheinen prosessi, jossa raakakuitu (kierrätyspaperi, bagassi jne.) muutetaan valmiiksi 3D-pakkaustuotteeksi pulppaamalla, muotoilemalla, siirtämällä, kuivaamalla, kuumapuristamalla (lämpömuovattua), leikkaamalla, päällystämällä/tulostamalla ja laadunvalvonnalla/pakkaamalla. Jokainen vaihe sisältää erikoislaitteita, huolellisesti valvottuja parametreja ja mahdollisia laatuongelmia -, ja lopputuotteen laatu ja yhdenmukaisuus riippuvat jokaisen vaiheen tarkasta valvonnasta.
Tärkeimmät takeawayt ovat:
1. Massan valmistuson perusta - raakakuidun valinta, massan valmistus, seulonta/puhdistus, jalostus ja kemialliset lisäaineet vaikuttavat kaikki lopputuotteen lujuuteen, pintaan ja suorituskykyyn. Jauhatusaste (20-45 astetta SR) on kriittinen parametri, joka tasapainottaa lujuutta, sileyttä ja vedenpoistoa.
2. Muodostaminenon ydinvaihe - verkkomuotit ja tyhjiöpinnoitus kuidut alustan muotoon. Kolme pääkonetyyppiä: edestakaisin liikkuva (monikäyttöinen, keskinopeus), pyörivä (suurnopeus, vakiotuotteet) ja lämpömuovaus (premium, sileä pinta). Muotoiluparametrit (sakeus, tyhjiö, aika, silmäkoko) säätelevät seinämän paksuutta ja tasaisuutta.
3. Kuivauson energiaintensiivisin-ja laatu-kriittisin vaihe - märät alustat (70-80 % kosteus) kuivataan 6-10 % tunneliuunissa (120-200 astetta C, 5-30 minuuttia) tai kuumapuristamalla (150-220 astetta C, 10-60 sekuntia). Huolellinen lämpötilan säätö estää vääntymisen, halkeilun ja värjäytymisen.
4. Kuumapuristus / lämpömuovausTämä erottaa korkealuokkaiset lämpömuovatut tuotteet tavallisista siirto{0}}muovatuista - lämmitetyistä muoteista (150-220 astetta) ja korkeapaineisista (0,5-5 MPa) kuivaamisesta, tiivistämisestä ja tasoittamisesta samanaikaisesti luoden tiheän (300-650 kg/m³), sileän, tarkan tuotteen kohokuviointikapselilla.
5. Leikkaus, pinnoitus ja painatusviimeistelevät vaiheet - trimmaus (terässuulake, pyörivä muotti, CNC) luo tarkat reunat; pinnoitteet (akryyli, PLA, PU) tarjoavat suojaominaisuuksia ja ensiluokkaisen ulkonäön; painatus (flexo-, offset-, digitaalinen, silkki-, pad-, kuumaleimaus) tarjoaa brändäyksen ja grafiikan.
6. Laadunvalvontavarmistaa tasaisen laadun --prosessissa (massan sakeus, jauhatusaste, kuivauslämpötila) ja valmiin tuotteen testaus (visuaalinen, mittasuhteet, kosteus, paino, lujuus, toiminta) ovat tärkeitä. AQL-näytteenotto (tyypillisesti 2,5 suurten vikojen osalta) on vakiona.
7. Tuotantohinnat ja -kustannuksetvaihtelevat dramaattisesti tuotetyypeittäin - pyörivät koneet tuottavat 1 000-18 000 vakioalustaa/tunti, kun taas lämpömuovattavat puristimet tuottavat 80-1 600 ensiluokkaista alustaa/tunti. Kustannukset vaihtelevat 0,03 dollarista / yksikkö (suuren volyymin ruokapalvelu) 5,00 dollariin / yksikkö (premium lämpömuovattu tai paksuseinäinen teollisuus), riippuen materiaalista, koosta, monimutkaisuudesta, tilavuudesta ja viimeistelystä.
Meillä on Heshengissä -moderni-muovatun massan valmistuslaitos, jossa on sekä siirto-muovattu että lämpömuovattu tuotantokapasiteetti -, mukaan lukien edestakaisin ja pyörivin muovauskoneet, tunnelikuivausuunit, kuuma-lämpömuovauskoneet, kattavat lämpömuovauskoneet, stanssaus-, pinnoitus{{6} laboratorio. Meillä on asiantuntemus ja valmiudet valmistaa muovattuja massaalustoja prototyypeistä suuriin{8}}volyymeihin - tasalaatuisina, kilpailukykyisin kustannuksin ja täyden teknisen tuen avulla. Tiimimme voi opastaa sinua prosessin kaikissa vaiheissa - materiaalin valinnasta ja muottien suunnittelusta prototyyppien valmistukseen, testaamiseen, tuotantoon ja lähetykseen - varmistaakseen, että valetut massaalustasi vastaavat suorituskyky-, laatu- ja kustannusvaatimuksiasi.
Jos harkitset muovattua massaa pakkaustarpeisiisi ja haluat ymmärtää valmistusprosessia, ominaisuuksia ja kustannuksia tarkemmin,ota yhteyttä Heshengin tiimiin- tarjoamme mielellämme tehdaskierroksen (-henkilökohtaisesti tai virtuaalisesti), vastaamme teknisiin kysymyksiisi, tarjoamme näytteitä ja kustannusarvioita sekä opastamme sinua muovatun massan valmistusprosessin jokaisessa vaiheessa. Sellusta tuotteeseen meillä on asiantuntemusta ja kykyä toimittaa korkealaatuisia-muovattuja sellupakkauksia, jotka vastaavat tarpeitasi.