

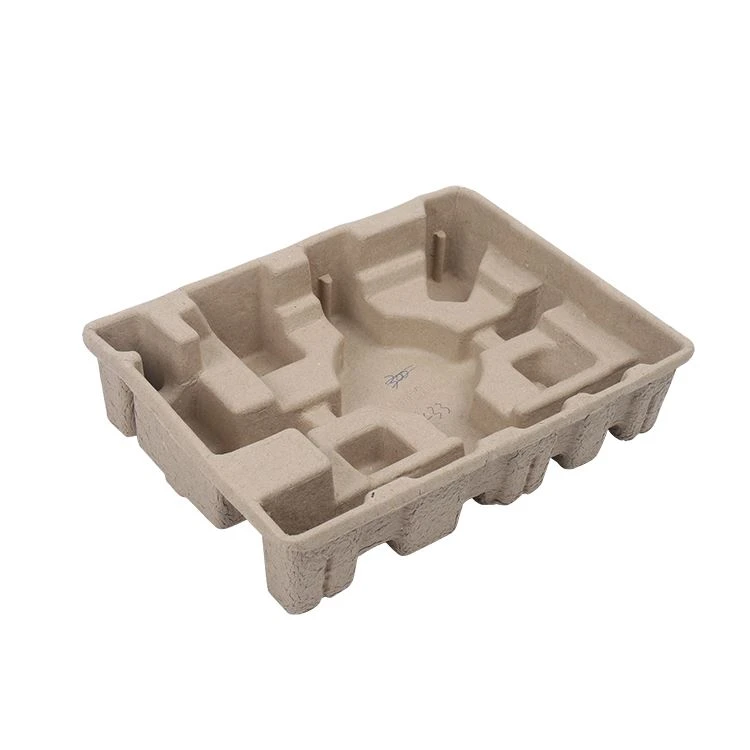
 Määritä suunnittelussa asiaankuuluvat parametrit pakatun tuotteen vaatimusten ja ympäristönsuojelupaperialustan rakennesuunnittelun ominaisuuksien mukaisesti:
1. Koko ja seinämän paksuus. Paperin tukituotteiden rakennesuunnittelun perusvaatimus on olla läheisessä kosketuksessa pakattujen esineiden kanssa, jotta pakatut esineet eivät synny risti-liikettä kiertoprosessin aikana. Tältä pohjalta puskurointi- ja iskunkestoasioita harkitaan, joten koon tulee olla rakennesuunnittelussa kompakti. Kompakti koko on ratkaistu kiinteän tukipinnan, ontelon ja vahvistusripojen kokonaisvaltaisella yhteistyöllä.
Rakennesuunnittelussa paperikannattimen seinämän paksuus tulee määrittää ympäristönsuojelupaperin alustan käyttöolosuhteiden ja käytetyn paperikuitutyypin mukaan. Seinämän paksuus on tärkeä paperituen lujuuteen vaikuttava tekijä. Seinäpaksuuden kasvu ei ainoastaan lisää raaka-aineiden kulutusta, vaan myös vähentää tuotantoa adsorptiomuovauksen aikana. Seinämäpaksuuden kasvu lisää myös märkäpaperin muotin kuivausprosessin energiankulutusta ja paperia on helppo valmistaa Lohkoon syntyy laatuvirheitä, kuten kolhuja, kutistumisreikiä ja voileipiä. Paperituen lujuuden saavuttamiseksi seinämän paksuutta tulisi vähentää mahdollisimman paljon. Seinämän paksuus on 0,5-6 mm, kun käytetään tyhjiöadsorptiomuovausprosessia, ja seinämän paksuus on 3-20 mm, kun käytetään puristusmuovausprosessia.
2, siirtymäkaari. Paperitukirakenteen suunnittelussa paperituen sisä- ja ulkopinnan kulmat, pystyrivien ja päärungon välinen yhteys sekä pystyrivojen päät tulee siirtää kaarilla suorien reunojen ja suorien kulmien välttämiseksi. Valokaarisiirtymä edistää muotin valmistusta ja verkon kiinnitystä, muotin purkamista märän paperimuotin siirron yhteydessä, nestemäisen massamateriaalin virtausta adsorptiomuovauksen aikana ja on myös hyödyllistä välttää pakkausvaurioita aiheuttavia jännityskeskittymiä. Siirtymäkaaren säde voidaan määrittää tuote- ja paperimateriaalien ominaisuuksien ja pakkausvaatimusten mukaan, yleensä 2--5 mm.
3, purettu rinne. Paperimuotin muodostusprosessissa paperimuotti kiinnitetään tiukasti verkkomuottiin ja paperikuitu upotetaan verkkomuotin verkkoon. Märän paperimuotin siirtämisen helpottamiseksi paperituen pinta tulisi olla yhdensuuntainen purkusuuntaan nähden. Kohtuullinen vetokulma. Mitä suurempi kaltevuus, sitä helpompi se on purkaa. Jos kaltevuus on liian pieni, se on vaikea purkaa, ja se aiheuttaa myös naarmuja tai halkeamia ympäristönsuojelupaperituen pintaan. Liian suuri kaltevuus heikentää paperikasetin mittatarkkuutta ja vaikuttaa myös paperikasetin-kantokykyyn ja elastiseen palautusvoimaan. Yleensä syväyskulma on 3 astetta -6 astetta.


